Ipari hírek
Otthon / Hírek / Ipari hírek / Forró acélkovácsolás a szélipar számára: A sebességváltó alkatrészeinek részletes leírása
 Otthon / Hírek / Ipari hírek / Forró acélkovácsolás a szélipar számára: A sebességváltó alkatrészeinek részletes leírása
Ipari hírek
Forró acélkovácsolás a szélipar számára: A sebességváltó alkatrészeinek részletes leírása
2026-09-11
A 10 MW-os tengeri szélturbinás hajtómű elegendő nyomatékot ad át egy tehermozdony mozgatásához, ennek ellenére be kell férnie egy szélturbina gondolájába száz méterrel a talaj felett. A hajtómű belsejében lévő bolygótartók, bolygókerekek, napfogaskerekek és gyűrűs fogaskerekek forró acélkovácsolással készülnek. Ha az egyik ilyen kovácsolás belső hibás, az eredmény nem egyszerű alkatrészcsere. Ez egy daruhajót, egy hajtáslánc eltávolítását és hetekig tartó kieső energiatermelést jelent. Éppen ezért a szélipar számára a melegacél kovácsolást inkább biztonságkritikus lépésként kezelik, semmint rutinszerű fémalakítási munkának.
Miért forró kovácsolás széllégkomponensekhez
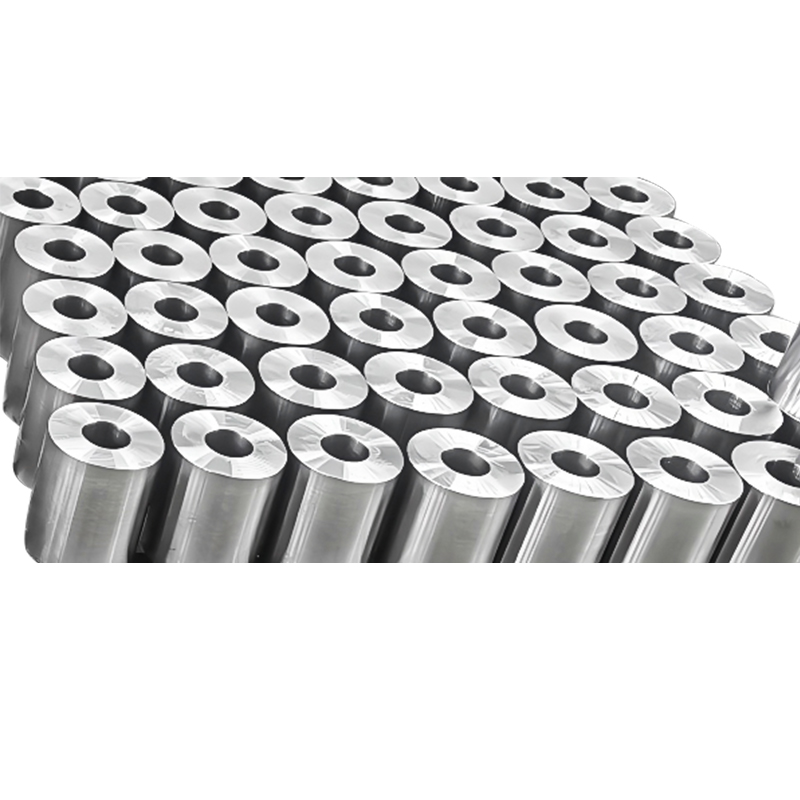
A forró kovácsolás az előnyben részesített módszer a szélhajtómű hajtómű alkatrészeinél, mivel folyamatos szemcseáramlást hoz létre, és lezárja azokat a belső üregeket, amelyeket az öntés nem tud megbízhatóan megszüntetni.
Amikor az acél megszilárdul egy formában, zsugorodási üregek, gázporozitás és helyi szegregáció alakul ki. A melegkovácsolás 1150 és 1250 Celsius közötti hőmérsékleten összenyomja a tuskót, feltöri ezeket a tökéletlenségeket és finomítja a szemcseszerkezetet. Az eredmény nagyobb sűrűség, jobb kifáradási szilárdság és egyenletesebb mechanikai tulajdonságok az alkatrészen. A szélturbinás hajtásláncok teljes feszültségciklust tapasztalnak minden forgórészfordulatnál, így a fáradtság ellenállása jobban meghatározza az élettartamot, mint a statikus szilárdság. A 42CrMo4 acélon végzett tesztek azt mutatják, hogy a kovácsolt anyagok nagyjából 30-40 százalékkal magasabb kifáradási határt tudnak biztosítani, mint az azonos minőségű öntött formában. Ez a különbség gyakran elválasztja a 20 éves hajtásláncot a korai, közép-élettartamú meghibásodástól.
A fenti radardiagram a melegkovácsolást és az öntést hat olyan kritérium alapján hasonlítja össze, amelyek a szélhajtás alkatrészeinél számítanak. A kovácsolt acél egyértelmű előnyt mutat a fáradásállóságban és a szemcseszerkezetben, mivel a deformációs folyamat összehangolja a fémáramlást a terhelési úttal. A belső szilárdság is jobb a kovácsolt anyagoknál, mivel a nyomólépcsős varratok lezárják az öntött szakaszokban megmaradó zsugorodási porozitást. Az öntés költséghatékonysága és átfutási ideje magasabb, ezért a nagy sebességváltóházak és a terhelés nélküli burkolatok még mindig öntvényként készülnek. A forgatónyomatékot és hajlító terhelést hordozó alkatrészeket azonban mindig kovácsoltságnak nevezzük. Ha ezeket a kritériumokat a turbina rendelkezésre állására gyakorolt hatásuk alapján rangsorolja, a kovácsolt útvonal nyer a sebességváltó alkatrészek esetében.
Kovácsolt alkatrészek a szélhajtóműben
A legtöbb szélhajtómű bolygókerekes kialakítást használ a forgórész fordulatszámának durván 10-ről percenkénti 1000-re történő megszorzására, amelyet a generátor igényel. A kovácsolt alkatrészek a bolygófázisokban koncentrálódnak, ahol a legnagyobb a nyomaték.
Bolygóhordozó
A bolygóhordozó minden bolygószint szerkezeti magja. Három-hat bolygókerekes tengelyt tart precíz radiális helyzetben, miközben a teljes turbina nyomatékot továbbítja. Egy 5-10 MW-os sebességváltóban a kovácsolt bolygóhordozó nyersdarab tömege általában 1200 és 2800 kg között van. A kovácsolási eljárásnak egyenletes szemcseáramlást kell létrehoznia a csapfuratok körül, mert ezeken a területeken van a legnagyobb ciklikus feszültség. Az egyrészes kovácsolt hordozó elkerüli a hegesztési varratokat, amelyek egyébként kifáradás kezdőpontjaivá válnának.
 Kovácsolt Planet Carrier 3-10 MW-os szélturbinás hajtóművekhez Ez az egyrészes kovácsolt tartó 5-10 MW-os sebességváltó-fokozatokhoz illeszkedik, egyenletes szemcseáramlással a csapfuratok körül a nagy ciklikus igénybevételek kezelésére. Fedezze fel a megbízható, nagy kapacitású turbinás hajtásláncokat. Termék megtekintése →
Planet Gear és Sun Gear
A bolygó fogaskerekei egyszerre illeszkednek a napkerékhez és a gyűrűs fogaskerékhez, ami megosztja az átvitt terhelést több fogérintkező között. Egy 5-10 MW-os turbinában az első fokozatú bolygókerekes hajtómű viszi a legnagyobb nyomatékot a legalacsonyabb fordulatszámon. A napfogaskerekek gyorsabban forognak, és edzett acélt igényelnek, hogy ellenálljanak a fogoldali kopásnak. Mindkét alkatrész általában 18CrNiMo7-6-ból vagy azzal egyenértékű karburáló minőségből van kovácsolva. A kovácsolt nyersdarabot durván megmunkálják, fogaskerékkel vágják, edzettek és a végső profilig csiszolják.
 Tokban edzett Planet Gear kovácsolás 5-10 MW-os sebességváltókhoz Az első fokozatú bolygókerekes fogaskerekek alacsony fordulatszámon viszik a legnagyobb nyomatékot, ezért elengedhetetlenek a kovácsolt 18CrNiMo7-6 karburált felületű nyersdarabok. Ez a termék mindhárom bolygószintet lefedi. Termék megtekintése →
Ring Gear
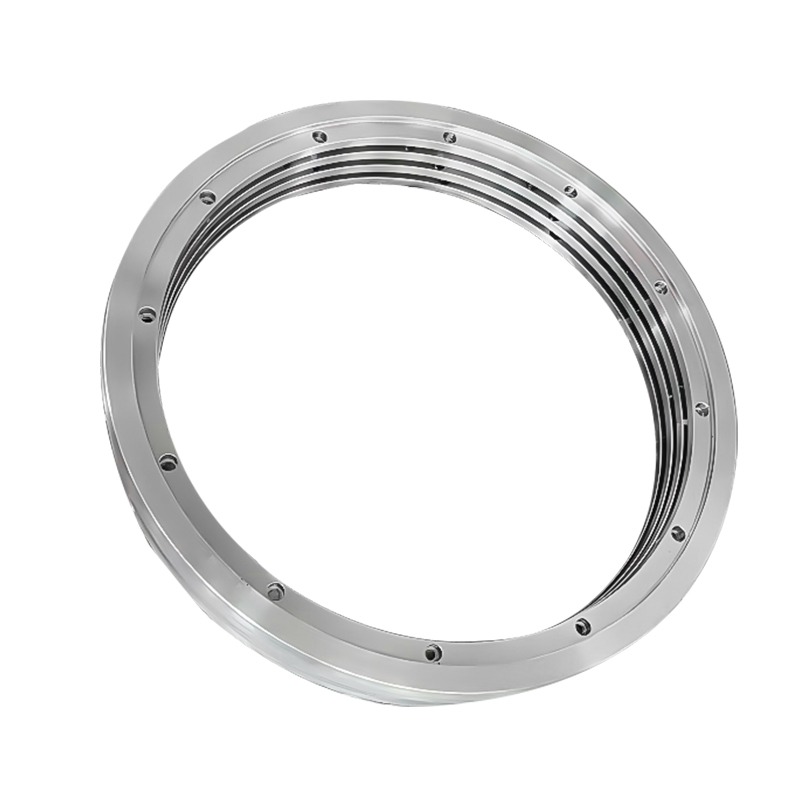
A gyűrűs fogaskerék egy nagy átmérőjű gyűrű, belső fogakkal. Előállítható egyrészes gyűrűs kovácsoltként vagy szegmentált hegesztett szerelvényként is, de az egyrészes kovácsoltságok jobban elosztják a terhelést, mivel a feszültségi zónát nem keresztezi a hegesztési varrat. A függőleges gyűrűs malmon végzett gyűrűs hengerlés olyan szemcseorientációt hoz létre, amely követi a foggyökér irányát, javítva a hajlítási kifáradás ellenállását. Egy 5-10 MW-os hajtómű-gyűrűs fogaskerék blank tömege 1800-3500 kg lehet, a hajtómű felépítésétől függően.
 Egyrészes gyűrűs fogaskerekes kovácsolások 5-10 MW-os szélturbinákhoz A nagy átmérőjű, 3500 kg-ig terjedő gyűrűs fogaskerekes nyersdarabok előnye a gyűrűhengerlési szemcseorientáció és a hegesztési varratok hiánya. Ez a termék támogatja a nagy teljesítményű átvitelt precíziósan köszörült belső fogakkal. Termék megtekintése →
A fenti vízszintes oszlopdiagram a tipikus kovácsolt nyerssúlyokat mutatja a fő forgó alkatrészekhez egy 5-10 MW-os szélhajtóműben. A gyűrűs fogaskerekek a legnehezebb nyersdarabok a készletben, gyakran meghaladják a 3500 kg-ot hőkezelés és durva megmunkálás előtt. A bolygóhordozók a második legnehezebb csoport, mivel nagy átmérőjű, több tűfurattal rendelkező lemezek. A fogaskerekek a középső tartományban helyezkednek el, míg a bolygó- és napfogaskerekek könnyebbek, de még mindig erősen ötvözött acélt és gondos kovácsoláscsökkentést igényelnek. Ezek a súlyok határozzák meg a szükséges kalapács- vagy présteljesítményt, a fűtőkemence méretét és a megmunkálási burkolatot. Egy 15 tonnás kalapácskapacitású és 1,5 méteres gyűrűs hengerművel rendelkező beszállító a teljes választékot lefedheti anélkül, hogy több szállító között osztaná fel a rendeléseket.
A forró kovácsolási folyamat a tuskótól az üresig
Az acél tuskó minősített szélhajtóművé kovácsolása egy ellenőrzött folyamatot követ, amely egyesíti a deformációt, a hőkezelést és az ellenőrzést.
- A tuskó ellenőrzése. Ultrahangos vizsgálatot végeznek a bejövő tuskón, hogy megerősítsék a belső szilárdságot a munka megkezdése előtt.
- Fűtés. A tuskót lassan előmelegítik, majd gáztüzelésű kemencében 1150-1250 Celsius fokra áztatják.
- Felkavaró. Az axiális kompresszió megbontja az öntvényszerkezetet és finomítja a szemcsét.
- Előalakítás. A kirajzolás és a blokkolás közbenső geometriát hoz létre, közel a végső nyersdarabhoz.
- Végső kovácsolás. A zárt vagy nyitott matrica alakítás határozza meg a külső kontúrt és a kritikus vastagságokat.
- Gyűrű gurulás. A gyűrűs fogaskerekek és más gyűrűs alkatrészek esetében a függőleges gyűrűs hengermű az előformát a kívánt átmérőre és keresztmetszetre tágítja.
- Szabályozott hűtés. A lassú és egyenletes hűtés megakadályozza a hámlást és a maradék feszültség kialakulását.
- Durva megmunkálás és újraellenőrzés. A nyersdarabot durva esztergálják, hogy eltávolítsák a vízkő- és felületi hibákat, majd egy újabb ultrahangos áthaladás következik.
A fenti vonaldiagram azt mutatja, hogy a tengeri szélturbinák névleges teljesítménye a 2016-os 4 MW-ról a 2026-os 12 MW-ra nőtt. A turbina-besorolás minden lépése arra kényszeríti a sebességváltót, hogy több nyomatékot adjon át ugyanazon a fizikai burkon keresztül. A nagyobb nyomaték nagyobb bolygótartókat, nagyobb gyűrűs fogaskerekeket és nehezebb kovácsolt nyersdarabokat jelent. A kovácsoló beszállítónak ezért nagyobb kalapácsokba, nagyobb gyűrűs malmokba és mélyebb hőkezelő kemencékbe kell beruháznia, hogy ezt a tendenciát követhesse. A 12 MW-os platformot tervező vásárlóknak ellenőrizniük kell, hogy kovácsoló partnerük képes-e kezelni a 4000 kg feletti nyersdarabokat. Ez a kapacitásellenőrzés fontosabb, mint az ár, ha a hajtáslánc kialakítása ettől függ.
Anyagválasztás szélálló kovácsolásokhoz
A szélhajtómű-kovácsolásoknál használt acélminőségek két családba tartoznak: edzett és edzett ötvözött acélok a tartókhoz és tengelyekhez, illetve tokos edzett acélok a hajtóműfogakhoz, amelyeknek kemény, kopásálló felületre van szükségük.
| Acél minőség | Minimális folyáshatár | Szakítószilárdság | Tipikus összetevők |
|---|---|---|---|
| 42CrMo4 | 650 MPa | 900-1100 MPa | Bolygóhordozós, gear shafts |
| 34CrNiMo6 | 750 MPa | 1000-1200 MPa | Gyűrűs fogaskeréks, heavy shafts |
| 18CrNiMo7-6 | 850 MPa | 1180-1420 MPa | Bolygó felszereléss, sun gears |
A 42CrMo4-et széles körben használják bolygótartókhoz és fogaskerekes tengelyekhez, mivel egyesíti a jó szilárdságot és a stabil átkeményedést. A hordozózseb területek kifáradási kialakítása a korlátozó tényező, ezért a kovácsoláscsökkentési aránynak elég magasnak kell lennie a magszerkezet finomításához. A 34CrNiMo6 nagyobb szilárdságot kínál nehéz gyűrűs fogaskerekek és nagy tengelyek esetén. A 18CrNiMo7-6 olyan bolygó- és naphajtóművekhez van előírva, amelyeknek ellenállniuk kell a karburálás utáni érintkezési kifáradásnak.
A fenti oszlopdiagram összehasonlítja a három minőség minimális folyáshatárát kovácsolt és öntött állapotban. A kovácsolt változatok durván 230-300 MPa konzisztens előnyt mutatnak az azonos kémiai összetételű öntött anyagokkal szemben. Ez a különbség számít a hajtómű kialakításánál, mert a folyáshatár szab határt a hajlítási igénybevételnek a foggyökérnél és a tartócsap furatánál. A nagyobb folyáshatár vagy kompaktabb hajtóművet, vagy nagyobb biztonsági ráhagyást tesz lehetővé azonos méretnél. Az öntvénygyártáshoz nehezebb szakaszokra lenne szükség a hasonló teherbírás eléréséhez, ami növeli a sebességváltó tömegét és bonyolítja a gondola szerkezetét. Ez az oka annak, hogy a szélhajtóművek tervezési felülvizsgálata szinte mindig a nyomatékút minden alkatrészéhez kovácsolt nyersdarabot ír elő.
Hőkezelés és a végső tulajdonságok elérése
A forró kovácsolás formálja a nyersdarabot, de a hőkezelés meghatározza a végső mechanikai tulajdonságokat. A szélhajtómű kovácsolása általában a fogoldalak normalizálásán, kioltásán és temperálásán, valamint bizonyos esetekben felületi keményedésen megy keresztül. Minden lépést ellenőrizni kell, hogy a keménység egyenletes legyen a nagy keresztmetszeteken. A 300 mm vastag gyűrűs fogaskerekes részhez olyan oltási folyamat szükséges, amely elég gyorsan lehűti a magot ahhoz, hogy repedés nélkül elérje a szükséges martenzites szerkezetet. A kemence betöltése, a hűtőközeg és a temperálási ciklus egyaránt befolyásolja a végső szívósságot és a maradék feszültséget. Működő tudás fém hőkezelésének alapjai segít a beszerzési csoportoknak megbeszélni ezeket a paramétereket a beszállítókkal, és ellenőrizni, hogy a tervezett ciklus megfelel-e a minőségnek és a szakasz méretének.
Hogyan értékeljük a melegkovácsolás beszállítóját szélipari alkalmazásokhoz
A szélkomponensek melegkovácsolására alkalmas partnernek többet kell bizonyítania, mint a tuskó ütésének képességét. Az értékelésnek ki kell terjednie a teljes folyamatláncra és az azt körülvevő ellenőrzési rendszerekre.
- Kovácsolási kapacitás. Ellenőrizze a kalapács vagy prés űrtartalmát, a gyűrűhengerlési képességet és a hevíthető és kovácsolható tuskó maximális tömegét.
- Házon belüli hőkezelés. Az oltást és a temperálást szabályozott kemencékben, dokumentált hőmérsékleti görbékkel kell végezni.
- Roncsolásmentes vizsgálat. A szélálló nyersdarabok esetében kötelező az ultrahangos vizsgálat a kovácsolás és a durva megmunkálás után.
- Nyomon követhetőség. Minden nyersdarabhoz csatolni kell a hőszámát, a kovácsolási jegyzőkönyvet és a hőkezelési jelentést.
- Tapasztalat nagy szélvédővel. Kérjen referenciákat a 3-10 MW-os sebességváltó szegmensben.
A házon belüli hőkezelés jelentőségét gyakran alábecsülik mindaddig, amíg a szállítást a kiszervezés késik. Beszéljen közvetlenül a folyamatmérnökökkel, ne csak az értékesítési csapattal. Kérje a tényleges fűtési görbéket és az ultrahangos jelentéseket a korábbi szélkovácsolási rendelésekből. Egy szállító, mint pl ACE gépek lefedi a teljes útvonalat a tuskófűtéstől a kész blankig, ami lerövidíti a kommunikációs vonalakat és egy helyen tartja a minőségi adatokat. Ezeknek a képességeknek a megrendelés előtti ellenőrzése a leghatékonyabb módja a későbbi minőségi problémák elkerülésének.
A szélipar számára a melegacél kovácsolás továbbra is igényes, de jól érthető tudományág marad. Az alkatrészek nagyok, a terhelések ciklikusak, a meghibásodás költségei pedig rendkívül magasak. Egy megfelelő kalapácskapacitással, ellenőrzött hőkezeléssel és szisztematikus ellenőrzéssel rendelkező szállító szélálló kovácsolást tud szállítani, amely a turbina teljes tervezési élettartama alatt megbízhatóan szolgál.



Hírek
Üzenjen nekünk most!
-
Mobil terminál
-
Gyors linkek
Termékek Rólunk Felszerelés és kapacitás Minőség Hírek Lépjen kapcsolatba velünk -
Termékkategória
Elektromos energia kovácsolás Hajó- és kikötői gépek kovácsolása Bányászati és Kohászati Kovácsoltvas Élelmiszer- és takarmányipari gépek kovácsolása Petrolkémiai ipari kovácsolás Hegesztés gyártása TESTRE SZÁMÍTOTT BEFEJEZÉSI ALKATRÉSZEK -
Lépjen kapcsolatba velünk
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Gazdaságfejlesztési Park, Dafeng District, Yancheng City, Jiangsu, Kína
Szerzői jog © 2025 Yancheng ACE Machinery Co., Ltd. Minden jog fenntartva.
Kínai nyitott kovácsoltvas gyártó
egyedi precíziós kovácsolás szállítója