Ipari hírek
Otthon / Hírek / Ipari hírek / Nikkelötvözetből készült kovácsolások: minőségek, folyamatvezérlés, alkalmazások és vásárlási útmutató
 Otthon / Hírek / Ipari hírek / Nikkelötvözetből készült kovácsolások: minőségek, folyamatvezérlés, alkalmazások és vásárlási útmutató
Ipari hírek
Nikkelötvözetből készült kovácsolások: minőségek, folyamatvezérlés, alkalmazások és vásárlási útmutató
2026-09-18
Egy hajógyár egykor hat év alatt két szénacél propellertengelyt cserélt ki, mert a hajó egy kloridban gazdag kikötőben horgonyzott ki, amelyet az eredeti terv soha nem vett figyelembe. A javítás, egy nikkelötvözetből készült kovácsolás azóta is szolgálatban van. A lecke széles körben érvényes: a nikkelötvözetből készült kovácsolások megoldják a korróziós és magas hőmérsékleti problémákat, de csak akkor, ha a minőség megfelel a valós üzemi állapotnak, és a kovácsolási eljárás megőrzi az ötvözet integritását. Ez a cikk az osztályzatokkal, a folyamatkorlátokkal és a rendelés előtti ellenőrzésekkel foglalkozik.
Mitől más a nikkelötvözetből készült kovácsolás?
A nikkelötvözetek több mint 30 százalék nikkelt tartalmaznak szilárd oldatban, ami stabilizálja az arcközpontú köbös szerkezetet. Ennek a szerkezetnek három gyakorlati előnye van: szívósság kriogén hőmérsékleten, hasznos szilárdság 500 °C felett, valamint tolerancia a kloridokkal, szulfidokkal és a közönséges acélt megrepedő savakkal szemben. A csapadékban edzett minőségek, mint például az 718-as ötvözet, tovább mennek, és az öregedési kezelés révén 1000 MPa feletti folyáshatárt fejlesztenek ki.
A kovácsolás olyan szerkezeti előnyt jelent, amelyet a rúdból történő öntés és megmunkálás nem képes megismételni. A forró megmunkálás lebontja az öntvény szerkezetét, lezárja a belső porozitást, és a szemcseáramlást az alkatrész kontúrjához igazítja. A kovácsolt szeleptest vagy turbinatengely ezért nagyobb kifáradási szilárdságot mutat ciklikus nyomás és rezgés hatására. A kritikus alkatrészek esetében ez a fő oka annak, hogy a rajz inkább kovácsolást ír elő, mint olcsóbb öntvényt.
Általános nikkelötvözetminőségek és azok kiválasztása
Hat fokozat fedi le a legtöbb ipari kovácsolás iránti kérelmet. Az alábbi táblázat összefoglalja az egyes minőségeket, azok jellemző nikkeltartalmát, és a hamisítók általában belőlük gyártott alkatrészeket. Erősítse meg a tulajdonságértékeket a vonatkozó ASTM vagy ASME specifikáció alapján a pontos hőre vonatkozóan.
| évfolyam | Tipikus Ni-tartalom | Meghatározó jellemző | Gyakori kovácsolt alkatrészek |
|---|---|---|---|
| 400-as ötvözet | 63-70% | Tengervízállóság és nulla alatti szívósság | Tengeri tengelyek, kormányszárak, szivattyútengelyek |
| 600-as ötvözet | 72% min | Magas hőmérsékletű oxidációállóság | Kemencehengerek, hőcserélő fejek |
| 625-ös ötvözet | 58% min | Pitting- és réskorrózióállóság | Szeleptestek, kifújásgátló alkatrészek, turbinalapátok |
| 718-as ötvözet | 50-55% | Csapadékos keményedés, 1000 MPa feletti hozam | Turbinatárcsák, fogaskerék tengelyek, nagy szilárdságú gyűrűk |
| 825-ös ötvözet | 38-46% | Savállóság, különösen kénsav és foszforsav | Vegyi szivattyú alkatrészek, olajmező alkatrészek |
| C-276 ötvözet | 57% min | Oxidáló és redukáló savakkal szembeni ellenállás | Reaktor belső részei, gázmosó alkatrészek, erősen ötvözött szelepek |
Válasszon szolgáltatási környezet szerint, ne nikkelszázalék alapján. Az 718-as ötvözet illeszkedik a forgó alkatrészekhez és rögzítőelemekhez az öregedési reakciója miatt. A 625-ös ötvözet lefedi a legtöbb nyomáshatárt a savanyú olajban és gázban. A 825-ös ötvözet általában elegendő a savas kiszolgáláshoz, az 400-as ötvözet pedig a gazdaságos tengervíz-opció. A C-276-ra való frissítés, amikor a kialakításnak csak 625-re van szüksége, több mint kétszeresére növeli a nyersanyagszámlát anélkül, hogy megnövelné a hasznos élettartamot.
Nikkelötvözetből készült kovácsolt anyagok relatív anyagköltsége (szénacél = 1,0)
Az anyagköltség az első szám, amelyet a vásárló lát, de ez nem a teljes kép. A diagram a szénacélhoz viszonyított hozzávetőleges nyersanyagköltség-szorzót mutatja a leggyakoribb nikkelötvözetből készült kovácsoltvasoknál. Az Alloy 400 a legolcsóbb nikkel opció, és még mindig több mint háromszorosa a szénacélnak. A 625 és C-276 ötvözet a szénacél alapvonal hét-kilencszeresét éri el, mielőtt bármilyen kovácsolási munka megkezdődik. Ez a hiányosság megmagyarázza, hogy a 825-ös ötvözetről C-276-ra való frissítés a biztonság kedvéért miért duplázhatja meg az anyagszámlát. A többletköltség akkor indokolt, ha egyetlen savanyú kútban megakadályozza a nem tervezett leállást, de ezt a szolgáltatási környezetnek meg kell keresnie.
A minőséget meghatározó kovácsolási folyamat szempontjai
A nikkelötvözetek nem úgy kovácsolódnak, mint a szénacél. Nagy szilárdságot tartanak fenn kovácsolási hőmérsékleten, lassan vezetik a hőt, és szűkebb munkatartományt igényelnek. Három folyamattényező dönti el, hogy a kovácsolás biztosítja-e az elvárt tulajdonságokat:
- Fűtésszabályozás. A legtöbb nikkelötvözet 900°C és 1200°C között kovácsolódik. E tartomány felett megjelenik a szemcsenövekedés és a kezdődő olvadás; alatta munkakeményedés és felületi repedés lép fel. A kemencének kalibrált hőelemekkel és rögzített áztatási görbével kell rendelkeznie.
- Csökkentés és szemcseméret. Minden egyes kovácsolási menetnek elegendő deformációra van szüksége ahhoz, hogy megtörje az öntvény szerkezetét és kiváltsa az újrakristályosodást. Az alacsony redukció vegyes szemcseszerkezetet hagy, amely csökkenti a fáradási szilárdságot. A forgó alkatrészek gyakran ASTM 4 és 7 közötti végső szemcseméretet határoznak meg.
- Hőkezelés. A szilárd oldatos minőségek ellenőrzött lehűtést igényelnek a kovácsolás befejezése után. A csapadékban edzett minőségek, mint például az Alloy 718, kétlépcsős öregítési kezelést igényelnek, közel 720 °C-on. A kemence nyilvántartása az egyetlen bizonyíték arra, hogy a menetrendet betartották.
- Szerszám érintkező. A nikkelötvözetek gyorsan elveszítik a felületi hőt, ezért a szerszámokat elő kell melegíteni, és az érintkezési időt minimálisra kell csökkenteni. A kalapács energiája és a préselési sebesség éppúgy számít, mint az ötvözet kémiája.
Ezek a tényezők nem elméletiek. A túl hidegen kovácsolt karima elszakadhat, és a kemencében túlöregedett karima 15 százalékot veszíthet meghatározott folyáshatárából, miközben továbbra is hibátlannak tűnik. Ugyanez a hőmérsékleti fegyelem vonatkozik erősen ötvözött acélokra és nikkelötvözetekre is; útmutatónk rozsdamentes acél kovácsolás részletesebben elmagyarázza a gyakori buktatókat.
Kovácsolt anyagok folyási szilárdsága megemelt hőmérsékleten
Ez a diagram három kovácsolt anyag tipikus minimális folyáshatárát hasonlítja össze magasabb hőmérsékleten. Az Alloy 718 600°C-on is 800 MPa felett marad, ezért a nagy terhelésű forgó alkatrészek szabványa. Az 625-ös ötvözet fokozatosan veszít szilárdságából, de 700°C-on még mindig meghaladja a 400 MPa-t, így erős jelölt szeleptestek és nyomástartó házak számára. A rozsdamentes 316 tekintélyes 290 MPa-ról indul, majd gyorsan csökken 300 °C fölé. Annak a tervezőmérnöknek, aki rozsdamentes karimát ír elő 500°C-os vezetékhez, nagyon alacsony megengedett feszültséggel kell élnie; a nikkelötvözetből készült kovácsolás megváltoztatja ezt a feltételezést. A diagram azt is bemutatja, hogy a szobahőmérséklet adatok önmagukban miért vezethetnek rosszul egy anyagválasztást.
Ahol nikkelötvözetből készült kovácsokat használnak a nehéziparban
A nikkelötvözetből készült kovácsolásokat ott határozzák meg, ahol a meghibásodás drága. Az olajban és a gázban kovácsolt 625 és 825 ötvözet szeleptestek, kifújásgátlók és repesztőfejek tartják a nyomást a savanyú kutakban sarkvidéki hőmérséklettől 200 °C feletti hőmérsékletig. A kovácsolási út megszünteti a porozitás kockázatát, amely megnehezíti az öntvények elfogadását erre a feladatra.
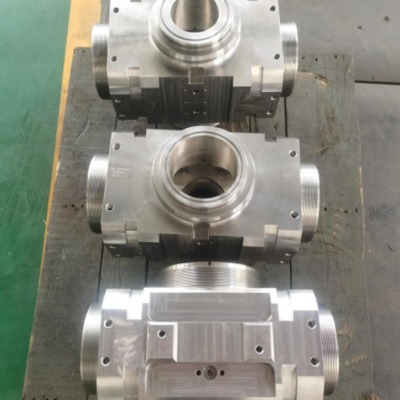 Nikkelötvözetből készült kifújásgátló kovácsolások a savanyú kút szervizeléséhez Ez a kovácsolt BOP alkatrész nagynyomású olaj- és gázkutakhoz illik, ahol az 625-ös ötvözet burkolat és a foszfát bevonat korrózióállóságot és megbízható kútfejlezárást biztosít extrém fúrási körülmények között. Termék megtekintése →
Az energiatermelés nikkelötvözet kovácsolt anyagokat használ, ahol a hőmérséklet vagy a korrózió meghaladja a rozsdamentes acél határértékeit. Tipikus példák a nukleáris csővezetékek fúvókái, csőlemezei és a hidroturbina tengelyei. Ezek az alkatrészek nagy hajlítási igénybevétel mellett működnek, és az összeszerelés után az ellenőrzéshez való hozzáférés korlátozott.
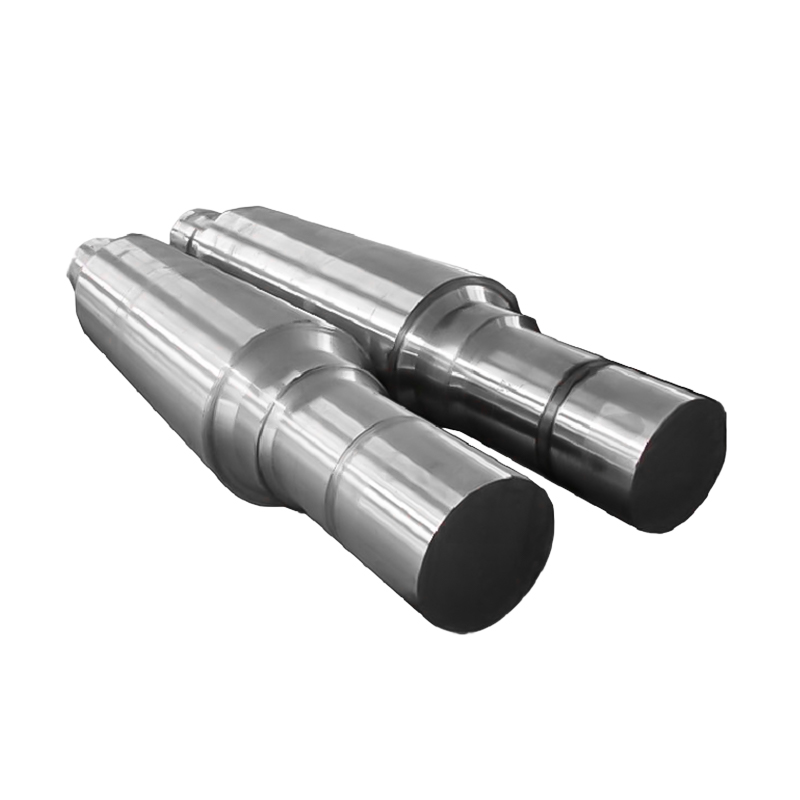 Hidroelektromos generátor tengelykovácsolása nagy nyomatékú szervizhez Ez a kovácsolt tengely a turbinakészletek maghajtómű-alkatrésze, nagy nyomatékot, fáradtságot és párás körülményeket visel el. A felsorolt méretei és anyagai megbízható, hosszú távú áramtermelést tesznek lehetővé. Termék megtekintése →
A tengeri szolgálatban az Alloy 400 propellertengelyek és kormányszárak ellenállnak a szennyezett kikötőkben a lyukasztásnak, ahol a szénacél gyorsan meghibásodik. A vegyi üzemek eközben az 825-ös ötvözet-öt vagy a C-276-ot választják a szelepfedelek, a szivattyútestek és a reaktor-alkatrészek savellátásában; Ezen kovácsolt anyagok ultrahangos vizsgálata szabványos, mivel a hegesztési varratok javítása nehézkes.
 625-ös ötvözet Overlay Valve Cover Forgings for Severe Duty Ez a háromrészes golyóscsapokhoz tervezett kovácsolt szelepfedél az Alloy 625 fedőréteggel kiegyensúlyozza a korrózióállóságot és a költséghatékonyságot, így alkalmas magas hőmérsékletű, nagynyomású vegyi és olajmezős alkalmazásokhoz. Termék megtekintése →
Kovácsolt minőségek szobahőmérsékletű hozamszilárdsága (MPa)
Az oszlopdiagram hat kovácsolt minőség tipikus szobahőmérsékletű folyáshatárát hasonlítja össze. A 718-as ötvözet körülbelül 1035 MPa-t ér el, mivel öregedési kezelése az erősítő fázisok finom diszperzióját eredményezi. Az Alloy 625 körülbelül 490 MPa nyomást biztosít, és praktikus választás számos nyomás alatt álló alkatrészhez, mert egyensúlyban tartja a mérsékelt szilárdságot a kiváló korrózióállósággal. Az alsóbb fokozatok nem kudarcok; egyszerűen megfelelnek az alacsony feszültségű és szűkös költségvetésű terveknek. Gyakori hiba, hogy a nagyobb folyáshatárt jobb kovácsolási minőséggel azonosítják. A valóságban a nagyobb szilárdság gyakran alacsonyabb alakíthatóságot és igényesebb hegesztési eljárásokat eredményez, ezért a minőségnek meg kell felelnie a tervezési kódnak és a gyártási tervnek.
Mit kell ellenőrizni, mielőtt nikkelötvözetből készült kovácsolt anyagokat rendel
A nikkelötvözetből készült kovácsolás több ellenőrzést igényel, mint egy szabványos szénacél karima rendelése. Az anyagtanúsítvány önmagában nem bizonyítja, hogy az alkatrész rendelkezik a szükséges tulajdonságokkal. A teljes vásárlási specifikációnak ki kell terjednie:
- Anyagkövethetőség. Az EN 10204 3.1 tanúsítványnak fel kell tüntetnie a hőszámot, az összetételt és a mechanikai vizsgálati eredményeket, amelyek ugyanabból a hő- és hőkezelési tételből származnak, mint a szállított alkatrész.
- Roncsolásmentes vizsgálat. Adja meg az ultrahangos módszert és az elfogadási szintet. Az 1,2 mm-es lapos fenekű furat referencia a nyomás alatt álló alkatrészeknél általános; írja be a megrendelésbe.
- Méretellenőrzés. Egyezzen meg a furat koncentrikusságában, a karima felületének síkságában és a megmunkálási ráhagyásban, hogy a megmunkálás utáni ellenőrzés ne legyen vitás.
- Hőkezelési nyilvántartások. Az elöregedett osztályokhoz kérje a tényleges idő-hőmérséklet diagramot, ne pedig azt a nyilatkozatot, amely szerint öregítés történt.
- Szemcseméret, amikor a tervezés megkívánja. A nagy igénybevételnek kitett gyűrűk és forgó alkatrészek általában ASTM 4-től 7-ig terjednek.
Dokumentálja ezeket a követelményeket a megrendelés feladása előtt, és ne engedje el a kovácsolást, amíg a papírmunka be nem fejeződött. A gyors ingatlan-összehasonlítás láthatóvá teszi a kiválasztási kritériumokat, amikor a kereskedelmi csapat tárgyal a hamisítóval; az alábbi táblázat a három leggyakrabban vitatott anyagcsaládot mutatja be.
Kovácsolt anyagok szolgáltatási tulajdonságainak összehasonlítása (1-10 pont)
A radardiagram a 625-ös ötvözetet, a 316-os rozsdamentes acélt és a szénacélt hasonlítja össze öt szolgáltatási kritérium alapján, egytől tízig terjedő skálán. Az Alloy 625 uralja a korrózióállóságot és a magas hőmérsékleti szilárdságot, ezért jelenik meg olyan gyakran a szeleptestekben és a kútfej-kovácsolásokban. A rozsdamentes 316 kiegyensúlyozza a mérsékelt korrózióállóságot és jó hegeszthetőséget, de hőmérsékleten gyorsan elveszíti szilárdságát. A szénacél továbbra is a legolcsóbb és leginkább hegeszthető választás, ha a szolgáltatási környezet enyhe és a tervezési feszültség alacsony. A diagram jól mutatja a kompromisszumot is: a teljesítmény és a költséghatékonyság ellentétes irányban mozog. Az ilyen jellegű összehasonlítás a tervezési felülvizsgálat során segít a vevőnek, a mérnöknek és a hamisítónak megegyezni ugyanazokban a kiválasztási kritériumokban.
Miért csökkenti a kockázatot a teljes folyamatú kovácsolás szállítója?
Egy dedikált kovácsműhely jó blankot készíthet, de a teljes folyamatot lefedő szállító eltávolítja a legtöbb interfész kockázatát. Amikor egy cég felügyeli a fűtést, a kovácsolást, a gyűrűhengerlést, a hőkezelést, a megmunkálást és a végső ellenőrzést, az anyagtanúsítvány a tuskótól a feladásig a fizikai résznél marad.
Ez az integrált szerkezet lerövidíti a nem szabványos alkatrészek átfutási idejét. A hamisító beállíthatja a csökkentési arányt, módosíthatja az öregítési ütemtervet, és több szállító koordinálása helyett egy körben újragépelheti a kuponokat. Kérdezze meg, mely folyamatok vannak házon belül; a válaszból általában kiderül, hol rejtőznek a minőségi problémák.
Az ACE Machinery Yancheng-i műhelyében 3 tonnás, 5 tonnás és 15 tonnás elektrohidraulikus kalapácsok, 1 és 1,5 méteres függőleges gyűrűs hengerművek, teljes nyilvántartású hőkezelő kemencék és CNC megmunkáló központok működnek. Ez a berendezés határozza meg az egy forrásból elérhető maximális szakaszméretet és gyűrűméreteket. A házon belüli hegesztéssel és felületkezeléssel kombinálva ugyanaz a létesítmény kész alkatrészt tud szállítani, nem pedig egy sor átadást. Azon rajzok esetében, amelyek nem egyeznek a szabványos katalógustételekkel, a nem szabványos egyedi kovácsolási szolgáltatás lefedi a szabványos nyersdarab és a teljesen megmunkált alkatrész közötti rést.



Hírek
Üzenjen nekünk most!
-
Mobil terminál
-
Gyors linkek
Termékek Rólunk Felszerelés és kapacitás Minőség Hírek Lépjen kapcsolatba velünk -
Termékkategória
Elektromos energia kovácsolás Hajó- és kikötői gépek kovácsolása Bányászati és Kohászati Kovácsoltvas Élelmiszer- és takarmányipari gépek kovácsolása Petrolkémiai ipari kovácsolás Hegesztés gyártása TESTRE SZÁMÍTOTT BEFEJEZÉSI ALKATRÉSZEK -
Lépjen kapcsolatba velünk
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Gazdaságfejlesztési Park, Dafeng District, Yancheng City, Jiangsu, Kína
Szerzői jog © 2025 Yancheng ACE Machinery Co., Ltd. Minden jog fenntartva.
Kínai nyitott kovácsoltvas gyártó
egyedi precíziós kovácsolás szállítója