Ipari hírek
Otthon / Hírek / Ipari hírek / Nyitott kovácsolási útmutató: folyamat, tűréshatárok, költségek és átfutási idő tervezése
 Otthon / Hírek / Ipari hírek / Nyitott kovácsolási útmutató: folyamat, tűréshatárok, költségek és átfutási idő tervezése
Ipari hírek
Nyitott kovácsolási útmutató: folyamat, tűréshatárok, költségek és átfutási idő tervezése
2026-09-25
A 12 tonnás kúpos törőgép főtengelye 18 tonnás tuskóként indul, és a vásárló első döntése nem a megmunkálási tűrés, hanem a fém formázása. A nyitott sajtolószerszámok megoldják ezt a problémát a legtöbb nagy, kis térfogatú, nagy integritású alkatrész esetében, mivel a forró munkadarabot lapos vagy egyszerű kontúros szerszámok között dolgozzák meg, amelyek soha nem zárják be teljesen. A fém szabadon áramolhat oldalra, és a forma több lépésben épül fel, nem pedig egyetlen mozdulattal. Ez az egyetlen jellemző határozza meg a megvásárolható mérettartományt, a fizetett szerszámokat, a reális tűréseket és azt, hogy mennyi fém marad a gépműhelyben. Ez az útmutató elmagyarázza a folyamatot, tisztességesen összehasonlítja a zárt sajtolómunkával, és bemutatja azokat a számokat, amelyek számítanak a beszerzési rendelés feladásakor.
Nyitott kovácsolás gyakorlati magyarázata
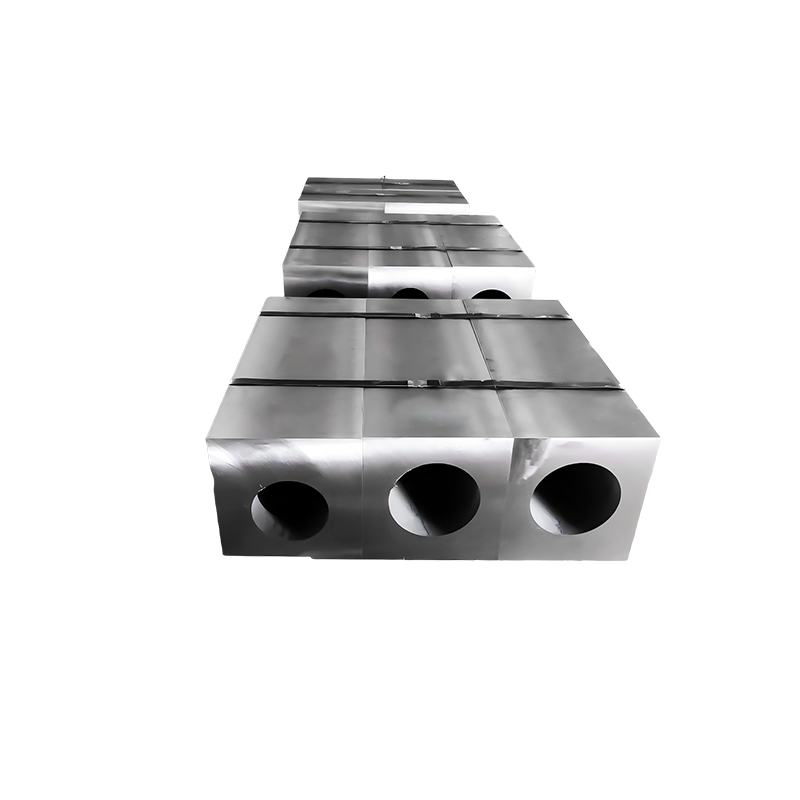
A nyitott kovácsolás, más néven szabad kovácsolás, kalapácsot vagy prést használ, lapos, V alakú vagy egyszerű kontúrú szerszámokkal. Egy kezelő vagy manipulátor forgatja és áthelyezi a munkadarabot az ütések között, így a végső geometria szakaszosan alakul ki. Az alapműveletek felborulást okoznak, ami csökkenti a magasságot és növeli az átmérőt, a fogasodást vagy a húzást, ami csökkenti a keresztmetszetet és meghosszabbítja a hosszt, valamint a gyűrűs malomban végzett átszúrás, lyukasztás és gyűrűtágítás. Tipikus termékek a több méter hosszúságot is elérő tengelyek, tárcsák, gyűrűk, tömbök, hüvelyek és lépcsős tengelyek. Mivel a matricák egyszerűek, és általában sok cikkszámon osztoznak, a szerszámberuházás alacsony marad, és ez a fő oka annak, hogy a nyitott szerszámkovácsolás marad az alapértelmezett út az egyszeri és kis tételben nehéz alkatrészek esetében. A kompromisszum a méretszabályozás: mivel a kovácsolt tűrések szélesebbek, mint a zárt sajtolás, így a rajzok általában megmunkálási ráhagyást tartalmaznak, és a műhely utána vágja le az alkatrészt a végleges méretre.
Nyitott kovácsolás a zárt sajtolószerszámmal szemben
Kezdje a döntési szabállyal. Ha az alkatrész nagy, kis mennyiségben rendelik, és amúgy is a gépműhelybe szánják, akkor szinte mindig a nyitott préskovácsolás az olcsóbb út. Ha az alkatrész kompakt, több tízezerre van szükség, és a végleges formához közel használják, akkor a zárt szerszámkovácsolás nyer. Az alábbi táblázat összefoglalja azokat a különbségeket, amelyek a választást befolyásolják.
| Vásárlási tényező | Nyitott kovácsolás | Zárt szerszámkovácsolás |
|---|---|---|
| Tipikus alkatrészsúly | Körülbelül 50 kg 20 tonnáig és afeletti súlyig | Néhány grammtól nagyjából 50 kg-ig |
| Szerszámozás | Lapos vagy egyszerű matricák, alacsony költséggel, gyakran megosztva | Dedikált lenyomatminta, magas költség |
| Hamisított toleranciaként | Lazább, bőséges megmunkálási ráhagyással | Feszes, közel a végleges formához |
| Gazdaságos tételméret | Egy darabtól néhány százig | Több ezertől millióig |
| A forma összetettsége | Egyszerű: tengelyek, tárcsák, gyűrűk, blokkok | Összetett bordák, kiemelkedések, vékony szakaszok |
| Felületi állapot | Használat előtt megmunkálást igényel | Jobb kovácsolt felületként |
1. ábra: Képesség-összehasonlítás 0-tól 100-ig a vevőre
A radardiagram mindkét folyamatot 0-tól 100-ig értékeli öt vásárlási kritérium alapján, ahol a magasabb pontszám mindig jobb eredményt jelent a vevő számára. Nyitott kovácsolószerszámok a méretképesség, a szerszámköltség és az anyagválaszték tekintetében, mert az egyszerű szerszámok nagy keresztmetszeteket és szokatlan ötvözeteket kezelnek speciális szerszámok nélkül. A zárt szerszámos kovácsolás a precíziós és térfogati tengelyeket veszi át, mivel a nyomószerszámok egyetlen mozdulattal szabályozzák az alakot, és a szerszámköltség nagyon nagy tételekre oszlik el. A két körvonal középen keresztezi egymást, és ez a keresztezés a gyakorlati oka, hogy sok üzem mindkét útvonalat használja: zárt matricát a kompakt, nagy futású alkatrészekhez és nyitott szerszámot a nagy tengelyekhez, gyűrűkhöz és tárcsákhoz. Durva vásárlási szabály szerint egy körülbelül 500 kg-nál nehezebb vagy durván 600 mm-nél szélesebb alkatrész szinte mindig az adott crossover nyitott matrica oldalán landol. A pontszámok inkább relatív mutatók, semmint specifikációk, ezért a rajz kiadása előtt ellenőrizze a valós határértékeket egy adott kovácsműhely berendezésével szemben.
Gabonaáramlás, redukciós arány és a fizetett tulajdonságok
A kovácsolás többet változtat, mint a geometria. Lebontja a tuskó öntött szerkezetét, lezárja a belső porozitást és a zárványokat a fém áramlási iránya mentén igazítja, ezért a kovácsolt tengely kifáradásban és ütközésben felülmúlja az öntött vagy egyszerűen megmunkált megfelelőt. A kulcsszám a redukciós arány, amelyet úgy számítanak ki, hogy a kezdő keresztmetszeti terület osztva a kész keresztmetszettel. Az erősáramú, tengeri és nyomástartó berendezések specifikációi általában legalább 3:1-et követelnek meg, az igényes alkalmazások pedig 4:1-et vagy többet. A hasznos kérdés az, hogy az extra csökkentés hol nem térül meg.
2. ábra: Relatív tulajdonságok a kovácsolás redukciós arányához képest, öntött alapvonal 100
A vonaldiagram a relatív ütőszilárdságot és a szakítószilárdságot ábrázolja a kovácsoláscsökkentési arány függvényében, az öntési alapvonal 100. Mindkét görbe meredeken emelkedik 1:1 és 3:1 között, amely tartományban a porozitás zárva van, és a durva öntvényszerkezetet finomabb, egyenletesebb szemcsék váltják fel. 3:1 és 4:1 között a javulás folytatódik, de jóval lassabb ütemben, és 5:1 után a vonalak szinte laposak. Kereskedelmi értelemben egy olyan alkatrész 5:1 arányú csökkentéséért, amelyet a keresztmetszetének töredékére kell megmunkálni, többletköltség lép fel, mérhető ingatlannyereség nélkül. A két görbe azt is mutatja, hogy miért érdemes a szemcseáramlási irány mellett a redukciós arányt megadni, mert a hosszirányú tulajdonságok gyorsabban javulnak, mint a keresztirányúak. Gyakorlatias megközelítés, hogy a minimális arányt a kifáradási vagy nyomásigényből állítják be a tervezésben, majd hagyják, hogy a kovácsműhely válassza ki az ennek megfelelő áthaladási ütemtervet.
Anyagok, hőkezelés és kovácsolás versus öntvény
Az olyan ötvözött acélok, mint a 42CrMo4 és a 34CrNiMo6 a tengelyek, fogaskerekek és gyűrűk többségét fedik le, és a rozsdamentes acél minőségeket választják ott, ahol a korrózió vagy a higiénia számít. Élelmiszer-, takarmány-, szivattyú- és tengeri szolgáltatásban az SS316L a járókerekek és ablaktörlők, míg az SS420 kopógyűrűk és más kopásálló alkatrészek esetében használatos. A rozsdamentes acél kovácsolása kevésbé kíméletes a kemencében, ezért a fűtést és a hűtést szabályozni kell az érzékenység és a nem kívánt fázisképződés elkerülése érdekében, és az ebben az útmutatóban ismertetett, a rozsdamentes acél kovácsolására vonatkozó fegyelem azt is meghatározza, hogy mennyi tisztítási megmunkálás szükséges utána. A kovácsolás utáni hőkezelés – akár normalizálás, kioltás és temperálás, akár oldatos lágyítás – az, ami végül biztosítja a mechanikai tulajdonságokat, ezért a specifikációban a keménységi szám helyett inkább az állapotot, a mintavételi pozíciót és a vizsgálati szabványt kell megadni.
3. ábra: A kovácsolt alkatrészek tulajdonságmutatója az azonos ötvözetből készült öntött alkatrészekhez viszonyítva
Az oszlopdiagram a nyitott szerszámmal kovácsolt alkatrészek tulajdonságainak relatív indexét mutatja ugyanazon ötvözet öntött alkatrészeihez képest, 100-ra beállított öntvénynél. A fárasztó szilárdság és a belső szilárdság mutatja a legnagyobb növekedést, ami pontosan az, amit a porozitás lezárása és a szemcseáramlás a terhelési útvonalhoz igazítása után várható. Az ütési szilárdság és a szakítószilárdság is javul, bár kisebb különbséggel. Az ok, amiért a fáradási és szilárdsági sávok sokkal hosszabbak, az az, hogy az öntvények megtartják a zsugorodási porozitást és a durva dendriteket, amelyek ciklikus terhelés esetén repedések keletkezési helyeiként működnek. Érdemes megjegyezni, hogy az index inkább a tipikus viselkedést írja le, mint egy adott minőség garantált arányát, és az előny szűkül, ha egy öntvény teljes hőkezelést és alapos roncsolásmentes vizsgálatot kap. Használja az összehasonlítást a folyamat útvonalának igazolására a tervezési áttekintésben, majd erősítse meg a valós tulajdonságokat a kovácsolás szállítójától kapott vizsgálati eredményekkel.
Ahová ténylegesen megy az átfutási idő és a költségek
Egy nagy nyitott szerszámmal kovácsolt tengelyen a szerszámok ritkán jelentik a legnagyobb költségtételt, mivel a szerszámok egyszerűek és gyakran már a boltban vannak. Az anyagsúly, a kovácsolási lépések száma, a hőkezelési ciklusok, a megmunkálási ráhagyás és az ellenőrzési követelmények határozzák meg az árat. Az átfutási idő ugyanúgy viselkedik: a hetek nagy része a kalapács előtt és után telik, nem alatta. Az alábbi táblázat a 2-5 tonnás tengelyek tipikus meghibásodását mutatja.
4. ábra: Tipikus kilenc hetes átfutási idő felosztása egy nagy nyitott kovácsolt tengely esetén
Az oszlopdiagram a tipikus kilenc hetes átfutási időt öt szakaszra osztja, és a minta gyakran meglepi azokat a vásárlókat, akik arra számítanak, hogy a kovácsolás jelenti a szűk keresztmetszetet. A szerszámok és a rögzítőelemek előkészítése körülbelül két hetet vesz igénybe, a melegítés és a kovácsolás csak körülbelül másfél hetet vesz igénybe, a hőkezelés pedig további két hetet vesz igénybe, mert egy nagy szakaszon szabályozott fűtési és hűtési sebességre van szükség. A nagyoló megmunkálás két és fél hét alatt fogyasztja el a legnagyobb egyedi blokkot, míg a végső ellenőrzés, az ultrahangos tesztelés és a dokumentáció körülbelül egy hetet vesz igénybe. A tervezési üzenet egyértelmű: pénzt és időt takaríthatunk meg a megmunkálási ráhagyás csökkentésével és a hőkezelési út egyszerűsítésével, nem pedig a kovácsműhely megnyomásával a gyorsabb kalapácsért. Ha a projekt ütemezése szűkös, a hőkezelő kemence kapacitását és a megmunkálási réseket időben le kell foglalni, mert ez a két szakasz a legkevésbé rugalmas. Azt is ellenőrizze, hogy a feltüntetett átfutási idő a rajz jóváhagyásától vagy az anyag megérkezésétől kezdődik-e, mivel ez a különbség önmagában hetekkel mozgathatja a szállítási dátumot.
Alkalmazások, amelyek a nyitott kovácsolástól függenek
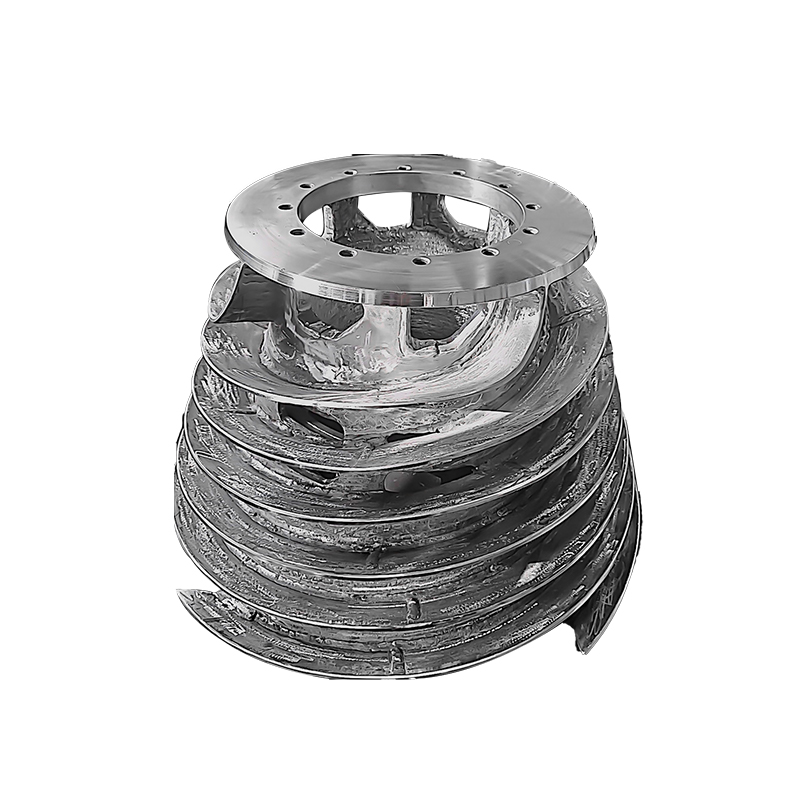
Az energiatermelés a legnagyobb fogyasztója a nehéz, nyitott kovácsolásnak. A 3 MW-tól 10 MW-ig terjedő osztályú szélturbinás hajtóművek kovácsolt bolygótartókat, bolygókerekes fogaskerekeket, napfogaskerekeket és gyűrűs fogaskerekeket használnak, a vízerőművek vezetőlapátokat és generátortengelyeket, az atomerőművek pedig hagyományos szigetelemeket, csőfúvókákat és csőlemezeket használnak. Az alkatrész minden esetben biztonsági vonatkozású, ultrahangos vizsgálattal ellenőrzött, és várhatóan több évtizedes ciklikus terhelést is túlél.
 Szélturbina 3MW-10MW Planet Carrier kovácsolás Szélturbina bolygóhordozó kovácsolás kínai gyártó Termék megtekintése →
A tengeri és kikötői gépek kovácsolt tengelyre és kormányműre támaszkodnak. A kardántengelyeket, a közbenső tengelyeket, a tattengelyeket, a kormányszárakat és a kormánycsapokat nyitott kovácsolással állítják elő, mivel nagy keresztmetszetet kombinálnak a fáradtság szempontjából kritikus munkaciklussal, és mivel az osztályozó társaságok dokumentált szemcseáramlást és vizsgálati eredményeket igényelnek.
 Propeller tengely kovácsolás Mint egy magkovácsolt alkatrész, a légcsavartengely (kifejezetten a tengeri légcsavartengelyekre utalva) kulcsfontosságú kovácsolt alkatrészként szolgál a hajócsavarokhoz, elsősorban a... Termék megtekintése →
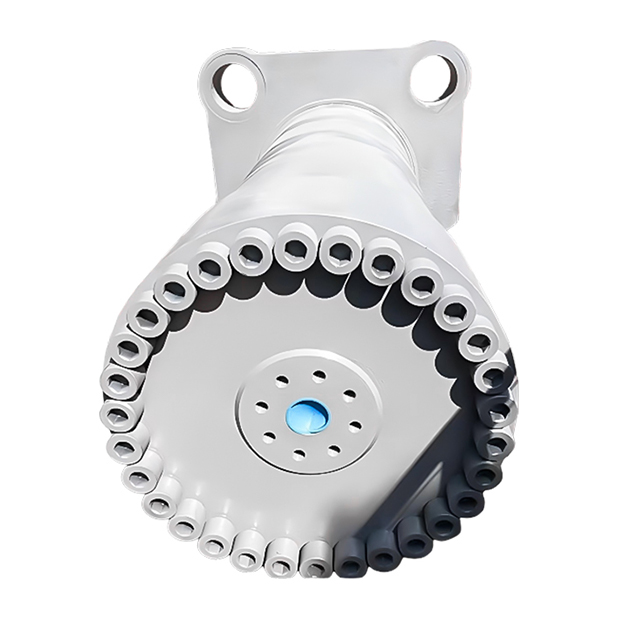
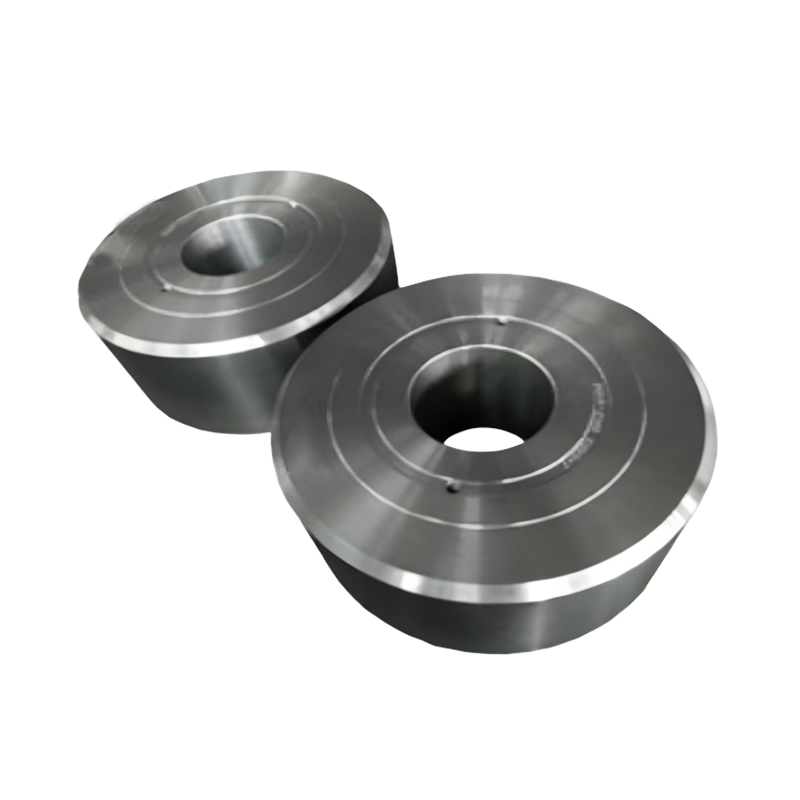
A bányászat és a kohászat becsapódásra fut. A kúpos törőgép főtengelyei, a hidraulikus törőhengerblokkok, a malomcsapágyházak, a görgős tengelyek és az egyengetőhengerek tipikus nyitott szerszámalkatrészek, általában ötvözött acélból, edzett vagy felületkezelt munkazónával. A petrolkémiai vevők hasonló útvonalat írnak elő a szeleptestekhez, a kifújásgátlókhoz, a tüskék akasztóihoz és a csőlemezekhez, ahol gyakran a nyomástartás és a hidrogénszolgáltatás határozza meg az ellenőrzési szintet. A kovácsolást, hőkezelést, megmunkálást, hegesztést és felületkezelést lefedő beszállító nagymértékben eltávolítja a koordinációs kockázatot, a kovácsolt alkatrészeink teljes választéka pedig iparágonként van megszervezve, így az alkatrész gyorsan az alkalmazáshoz illeszthető.
 Kúpos törő főtengely kovácsolás Különféle anyagokból készülnek és speciális hőkezeléssel kezelték, rendkívül nagy szilárdságúak és "kemény külső, szívós belső" szerkezettel rendelkeznek, mak... Termék megtekintése →
Hogyan adjunk meg nyitott kovácsolt szerszámokat az ajánlatkérésben
Egy gyors, összehasonlítható választ kapó kérdés a következő elemeket tartalmazza.
- Egy kész alkatrészrajz plusz egy külön kovácsolási rajz, amely a megmunkálási ráhagyást és az elválasztási vonalakat mutatja.
- Anyagminőség, anyagszabvány és bármilyen elfogadható alternatíva.
- Minimális redukciós arány és a szükséges szemcseáramlási irány.
- Hőkezelési feltétel mechanikai vizsgálati követelményekkel, mintavételi helyzettel és vizsgálati szabványokkal.
- Roncsolásmentes vizsgálati követelmények, jellemzően ultrahangos vizsgálat átvételi szinttel.
- Szállítási állapot: kovácsolt, durván megmunkált, vagy kész és festett.
- Mennyiség, cél szállítási dátum, és hogy szükség van-e az első cikk jóváhagyására.
A nyitott kovácsolás továbbra is a gyakorlati út a nagy, kis térfogatú, nagy integritású fémalkatrészek esetében, és a vásárlási döntés általában a súlyon, a tétel méretén és a tervezett megmunkáláson múlik. A redukciós arányt, a hőkezelési állapotot és az ellenőrzési szintet pontosan a specifikációban találja meg, és a folyamat folyamatos szemcseáramlással és kiszámítható tulajdonságokkal rendelkező alkatrészt szállít. Hagyja ezeket homályosan, és a többletköltségek később újrafeldolgozásként, elutasított tesztcsíkokként vagy elcsúszott szállítási dátumként jelentkeznek. Használja az útmutatóban található összehasonlításokat a kovácsolás beszállítójával folytatott beszélgetés kiindulópontjaként.

Hírek
Üzenjen nekünk most!
-
Mobil terminál
-
Gyors linkek
Termékek Rólunk Felszerelés és kapacitás Minőség Hírek Lépjen kapcsolatba velünk -
Termékkategória
Elektromos energia kovácsolás Hajó- és kikötői gépek kovácsolása Bányászati és Kohászati Kovácsoltvas Élelmiszer- és takarmányipari gépek kovácsolása Petrolkémiai ipari kovácsolás Hegesztés gyártása TESTRE SZÁMÍTOTT BEFEJEZÉSI ALKATRÉSZEK -
Lépjen kapcsolatba velünk
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Gazdaságfejlesztési Park, Dafeng District, Yancheng City, Jiangsu, Kína
Szerzői jog © 2025 Yancheng ACE Machinery Co., Ltd. Minden jog fenntartva.
Kínai nyitott kovácsoltvas gyártó
egyedi precíziós kovácsolás szállítója