Ipari hírek
Otthon / Hírek / Ipari hírek / Hengerelt gyűrűs kovácsolás: varrat nélküli gyűrűs eljárás, tűrések és beszállítói ellenőrzések
 Otthon / Hírek / Ipari hírek / Hengerelt gyűrűs kovácsolás: varrat nélküli gyűrűs eljárás, tűrések és beszállítói ellenőrzések
Ipari hírek
Hengerelt gyűrűs kovácsolás: varrat nélküli gyűrűs eljárás, tűrések és beszállítói ellenőrzések
2026-10-01
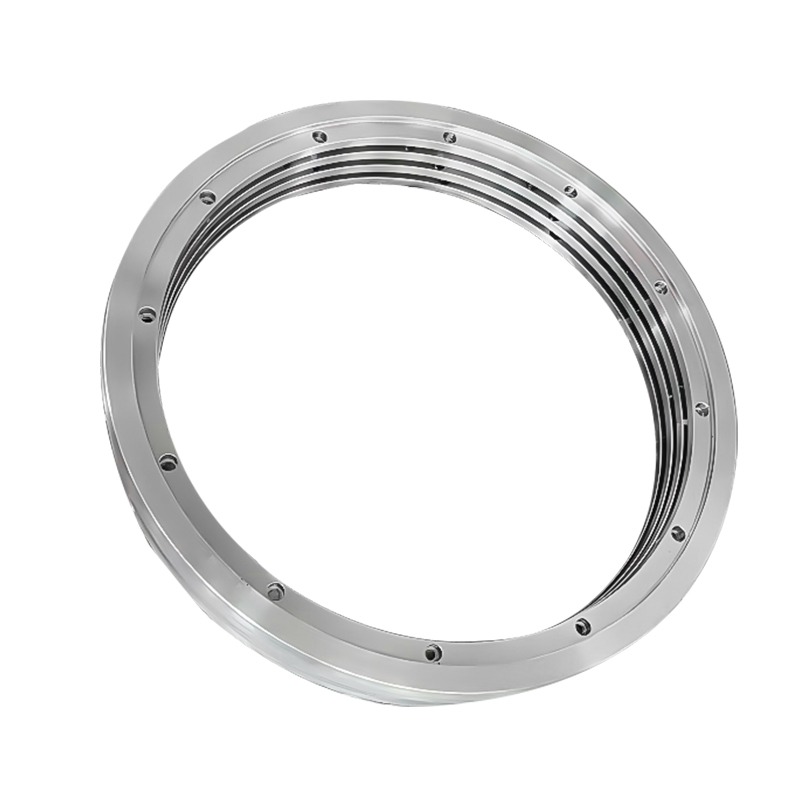
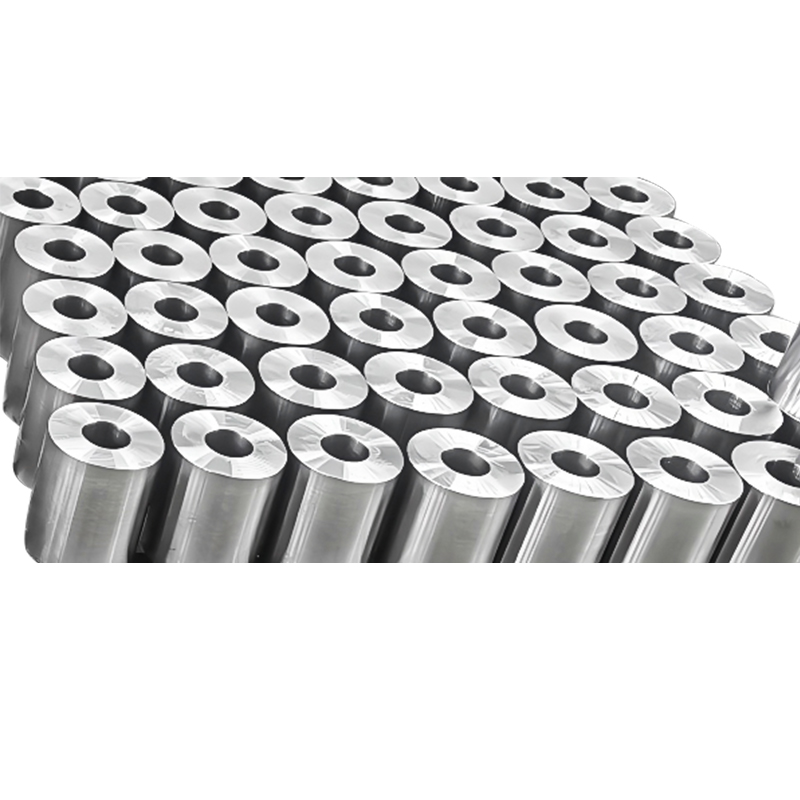
A gyűrű általában ott hibásodik meg, ahol a fém találkozik. Ez lehet egy hegesztési varrat vagy egy vágott él, amely megállítja a szemcseáramlást a nyomaiban. Hengerelt gyűrűs kovácsolás létezik a gyenge pont eltávolítására. Ahelyett, hogy gyűrűt vágnának le a lemezről, vagy hegesztettek volna fel egyet, a folyamat egy áttört, fánk alakú előformával kezdődik, és addig hengereli, amíg az anyagot a teljes 360 fokos körben folyamatos, kerületi szemcseáramlásba nem préselik.
Először a következtetés, mert később megspórolja az átdolgozást. Ha egy gyűrű nyomatékot, belső nyomást, fordított terhelést vagy kifáradási munkaciklust hordoz, általában a varrat nélküli hengerelt gyűrű a megfelelő út, még akkor is, ha ez többe kerül, mint egy plazmavágott lemezgyűrű. Ha az alkatrész alacsony igénybevételű távtartó vagy lapos burkolat, a hengerlés ritkán éri meg a plusz lépést. Az oldal további része elmagyarázza, hogyan fut a folyamat, milyen tűrések várhatók hamisítottként, és mit kell ellenőrizni a beszerzési rendelés feladása előtt.
Miért ver egy varrat nélküli hengerelt gyűrű a vágott vagy hegesztett gyűrűt?
A fémnek van iránya, miután megmunkálták. A kovácsolás a zárványokat és a szemcsehatárokat az anyagáramlás irányához igazítja, a gyűrűhengerlés pedig a kerület mentén, pontosan abban az irányban, amelyben a forgó gyűrű a karikafeszültségét hordozza. Három következmény számít a szolgáltatásban.
- A hegesztési varrat hiánya azt jelenti, hogy nincs hőhatású zóna, és nincs hegesztési ellenőrzési követelmény az alkatrész legnagyobb igénybevételnek kitett szakaszán.
- A folyamatos karikás szemcseáramlás jobb fáradásállóságot és jobb repedésgátlási viselkedést biztosít, mint a lemezből vágott gyűrű, ahol az áramlás egyenes vonalban fut, és egyszerűen megáll a vágott élnél.
- A hengerlés közbeni vastagságdeformáció révén az eredeti tuskóból vagy kivirágzásból visszamaradt belső porozitás záródik, ezért a hengerelt gyűrűket előnyben részesítik nyomástartó és nagy terhelésű alkatrészekhez.
A vágott gyűrű nem automatikusan rossz alkatrész. Nem szerkezeti távtartó, védőgyűrű vagy egyszeri javítódarab esetén a lemezből történő vágás gyors és olcsó. A költséges hiba az, hogy egy vágott gyűrűt határoznak meg egy olyan feladathoz, amelyhez kovácsolt áramlási tulajdonságok szükségesek, majd felfedezik a különbséget egy terepi hiba vagy egy váratlan elutasítás az ultrahangos vizsgálat során.
A hengerelt gyűrű kovácsolási sorozata, lépésről lépésre
A gyűrűs hengerlés egy hosszabb kovácsolási sorozat második fele, és az első fele dönti el, mennyire lehet jó a második fele. Egy tipikus útvonal a következőképpen fut.
- Vágja le a tuskót egy számított súlyra, és melegítse fel kovácsolási hőmérsékletre egy szabályozott kemencében.
- A keresztmetszet növelése és az öntvényszerkezet megszilárdítása érdekében csavarja fel a tuskót.
- Szúrja ki a feldúlt lapot egy lyukasztóval, hogy üreges előformát hozzon létre, amelyet gyakran fánknak neveznek.
- Helyezze az előformát a főhenger és a tüske közé. A főhenger hajt, a tüske befelé nyomódik, és az átmérő növekedésével a fal elvékonyodik.
- Húzz be axiális vagy kúpos tekercseket a magasság szabályozásához és a lapok négyszögesítéséhez, miközben a gyűrű kitágul.
- Tekerje fel a végső méretre, majd szabályozza a hűtést, hőkezelést, géppel és ellenőrizze.
A kritikus változó a redukciós arány, ami azt jelenti, hogy a hengerlés során mennyivel csökken a falvastagság az előgyártmány falához képest. A túl vékonyra átszúrt vagy túl kevés redukcióval hengerelt előforma a furat elégtelen alakváltozásához és kevésbé egyenletes szerkezethez vezethet. A túl nehéz előforma anyag- és hengerlési időt veszít. Emiatt a gyűrűhengerlést a kész résztől visszafelé tervezzük, nem pedig attól előre, amilyen tuskó van az állványon.
A radiális axiális marók az ipari munkák többségét kezelik, a függőleges gyűrűs hengerművek pedig gyakoriak a nagyobb átmérőknél, ahol a gyűrűnek megtámasztásra van szüksége, miközben nő. A méretválaszték széles. A nagyjából 200 mm-től több méteres külső átmérőig terjedő gyűrűk ugyanezen az elven készülnek, a falvastagság, a magasság és a gép kapacitása határozza meg, hogy melyik útvonal illik a munkához.
Gyűrűs termelési útvonalak összehasonlítása
A folyamat kiválasztása előtt segít látni, hogy az egyes útvonalak valójában hol nyernek. Az alábbi összehasonlítás a szemcsefolyást, a varrat állapotát és az anyaghasználatot használja döntő kritériumként.
| Útvonal | Gabonaáramlás | Varrás állapota | Anyaghasználat | Ahova illik |
|---|---|---|---|---|
| Hengerelt gyűrű kovácsolás | Folyamatos és körbefutó, a karikafeszültséghez igazítva | Egyik sem | Mérsékelt, az áttört közepe gyakran újra felhasználható | Fogaskerékgyűrűk, csapágygyűrűk, karimák, nyomástartó gyűrűk |
| Tányérból vágott gyűrű | Követi a lemez hengerlési irányát és megáll a vágási élnél | Egyik sem in the ring, but properties are directional | Magasan a középső lemez gyakran selejt | Nem szerkezeti távtartók, burkolatok, egyedi alkatrészek |
| Hegesztett gyártás | Megszakadt a hegesztésnél és a hőhatás zónában | Egy vagy több hosszanti varrat | Alacsony nagyon nagy átmérőkhöz | Csővezetékek, védőburkolatok, alacsony feszültségű támasztékok |
| Varrat nélküli cső hosszra vágva | Axiálisan, a cső tengelye mentén, nem pedig körülötte | Egyik sem | Jó, de csak szabványos csőméretekre korlátozódik | Vékonyfalú perselyek és karmantyúk |
Ha az alkatrész egy karima, fogaskerék, csapágygyűrű vagy szélturbina sebességváltó gyűrűje, általában a gördülés a jobb út, mivel az üzemi terhelések a karikairányban hatnak, és az áramlási vonalak ott végződnek, ahol a feszültség történik.
 Karimás kovácsolások Különféle anyagokból állnak rendelkezésre, könnyen telepíthetők és karbantarthatók, lehetővé téve a különféle csővezetékrendszerek gyors felépítését. Kiváló tömítőképességgel büszkélkedhet... Termék megtekintése →
Tűrések és hamisított feltételek a tervezéshez
A hengerelt gyűrűket vagy hengerelt formában, megmunkálási ráhagyással, vagy durva megmunkálású és próbával megmunkált gyűrűként szállítjuk. Mivel a kovácsolt méretek kiindulási pont, nem pedig kész tűrés, és a számok az átmérőtől, a falvastagságtól, az anyagtól és a hengerlési menetek számától függően változnak. Az alábbi táblázat mutatja a várható és a rajzon megerősített általános tartományt.
| Funkció | Általános, mint kovácsolt állapotban | Mit kell megerősíteni a szállítóval |
|---|---|---|
| Külső átmérő | Körülbelül plusz-mínusz a névleges érték 1 százaléka, vagy 3 mm, amelyik nagyobb | A rajz lehetővé teszi-e a kovácsolt külső felületet |
| Furat átmérője | Körülbelül 3 mm-es túlméret a közepes gyűrűkön, több a nehéz falakon | Minimális furatmegmunkálási ráhagyás, mivel általában ez dönti el az átvételt |
| Falvastagság | Névleges plusz 3 mm-től mínusz 1 mm-ig a tipikus gyűrűkön | Az excentricitás benne van-e már a falráhagyásban |
| Magasság vagy axiális hossz | Körülbelül plusz-mínusz 2 mm | Használnak-e profilozott axiális hengereket a homloklapok négyszögesítésére |
| Ovalitás | Az átmérő körülbelül 0,5 százaléka munkavezetőként | Akár a méretezési bérlet, akár a stresszoldás benne van az árban |
Két gyakorlati szempont következik. Mindig a minimális megmunkálási ráhagyást a furaton adja meg a külső átmérő helyett, mert általában a furattisztítás dönti el, hogy a gyűrű megmenthető-e. A vékony falú, nagy átmérőjű gyűrűket pedig a legnehezebb körben tartani. Az ovalitás az, ahol a legtöbb nézeteltérés vevő és szállító között kezdődik.
 Merevítő gyűrű kovácsolás A takarmányozási gépekben – különösen az olyan kulcselemeknél, mint a hengerhéjak, a rotortengelyek és a pelletgyárak, keverők és törőgépek szállítócsövei – a merevítő gyűrűk ... Termék megtekintése →
Anyag- és hőkezelési lehetőségek a kovácsgyűrűkhöz
A gyűrűhengerlés szénacélokon, ötvözött acélokon, rozsdamentes acélokon, nikkelötvözeteken és rézötvözeteken működik, feltéve, hogy az anyag átszúrható és hengerelhető a kovácsolási hőmérsékleti ablakon belül. A tipikus választások a következők:
- Szén- és mikroötvözött acélok általános szerkezeti gyűrűkhöz és távtartókhoz.
- Edzett és edzett ötvözött acélok, például 4140 típusú fogaskerekek, nehéz karimák és nagy terhelésű agyak.
- A kovácsolás után karburált fogaskerekek házedzési fokozatai.
- Ausztenites rozsdamentes acélok, például 316L korróziós és higiéniai feladatokhoz, és martenzites minőségek, például 420 kopógyűrűkhöz.
A hőkezelést a végső ingatlanigénynek kell vezérelnie, nem a megszokásnak. A normalizálás finomítja a szerkezetet a megmunkálás előtt, a kioltás és a temperálás eléri a meghatározott szilárdsági és szívóssági kombinációt, az ausztenites minőségeknél pedig oldatos izzítást alkalmaznak. A rozsdamentes gyűrűknél a kovácsolás hőmérsékleti tartománya és a hűtési út egyaránt számít, mert a rossz kombináció olyan érzékenységet vagy durva szerkezetet hagyhat maga után, amelyet semmilyen későbbi megmunkálás nem javít ki. További háttérrel foglalkozunk ebben a cikkben hogyan kell rozsdamentes acél kovácsolást kovácsolni .
Ahol hengerelt gyűrűket használnak nehéz berendezésekben
A szélturbinás hajtóművek a legtisztább példája annak, hogy a hengerelt gyűrűk komoly munkát végeznek. A 3 MW-tól 10 MW-ig terjedő gyűrűs fogaskerekek, napkerekes fogaskerekek és bolygótartók a méteres tartományban vannak méretezve, irányváltó nyomaték alatt működnek, és várhatóan két évtizedes üzemidőt is kibírnak, így a gyűrűs fogaskerék szinte mindig varratmentesen hengerelt gyűrű edzett vagy edzett és edzett acélötvözetben.
 Szélturbina 5MW-10MW 1./2. fokozatú gyűrűs fogaskerék kovácsolás Nagy tisztaságú ötvözött acélból, például 18CrNiMo7-6-ból készültek, gyűrűhengerlési és karburáló-hűtési folyamatokon mennek keresztül. 58-62HRC felületi keménységgel és... Termék megtekintése →
Más feladatok is ugyanezt a logikát követik, ezért a gyűrű alakja folyamatosan megjelenik a nehéziparban:
- Csapágypályák és forgó csapágygyűrűk darukhoz, kotrógépekhez és kikötői rakodóberendezésekhez.
- Tengeri tengely és kormány alkatrészek, ahol a kovácsolt áramlást és az ultrahangos tisztaságot mindenekelőtt előírják.
- Nyomástartó edények és fúróberendezések gyűrűi, például burkolatfejek, tüskeakasztók és szeleptestek.
- Hengermű csapágyházak és egyengető hengerek, ahol a gyűrűnek egyszerre kell ellenállnia a terhelésnek és a kopásnak.
A karimás gyűrűk külön említést érdemelnek, mert olyan gyakoriak. A hengerelt karimalap megtartja karikaszemcseáramlását, ami a ciklikus nyomásnak vagy hőmozgásnak kitett karimákon számít, és elkerüli a lemezből kivágott karimában megjelenő iránygyengeséget.
Mit kell ellenőrizni egy gyűrűkovácsolónál
Kezdje a felszerelések listájával. A gyűrűket házon belül hengerítő szállítónak tudnia kell megadni malmai és kalapácsai vagy présgépei méretét és kapacitását, mert ezek a számok határozzák meg az egy darabban gyártható átmérőt és súlytartományt. Az 1–1,5 m-es osztályú függőleges gyűrűs hengerműveket, valamint a 3 tonnás, 5 tonnás és 15 tonnás kovácsolókalapácsokat működtető műhely például a közepes gyűrűket és a nehezebb nyitott szerszámokat is képes lefedni anélkül, hogy ki kellene lépnie a mezőgazdaságból.
Az ellenőrzési képesség a következő. Érdeklődjön az ultrahangos vizsgálatról, a mágneses részecskék vagy a festék behatoló vizsgálatáról, az elismert szabvány szerinti keménység- és mechanikai vizsgálatról, valamint a méretjelentésekről. Ezután kérdezze meg, hogy milyen dokumentáció jár az alkatrészhez, általában egy 3.1-es típusvizsgálati tanúsítvány hőszám nyomon követhetőséggel, amely visszakapcsolja a kész gyűrűt az acélhoz, amelyből származott.
Végül kérdezze meg az üzlet nem szabványos oldalát, mert a legtöbb gyűrűs projekt megszűnik szabványosnak lenni abban a pillanatban, amikor egy furatlépcső, egy kulcshorony, egy karima vagy egy csavarlyukkészlet megjelenik a rajzon. Egy szállító, aki már kezeli nem szabványos testreszabott kovácsolás és az egy fedél alatti befejező megmunkálás a szállítási és újraellenőrzési lépések egész láncolatát eltávolítja az ütemezésből.
Kulcs elvitelek
- A hengerelt gyűrűs kovácsolás varrat nélküli gyűrűt eredményez folyamatos, kerületi szemcseáramlással, amely a megfelelő választás nyomaték-, nyomás- vagy fáradási terhelés alatt álló gyűrűkhöz.
- Az előgyártmány kialakítása és redukciós aránya határozza meg a belső minőséget, ezért a hengerlést a kész alkatrésztől visszafelé kell tervezni.
- Mivel a kovácsolt méretek jelentik a kiindulási pontot. Az első futam előtt írásban állapodjon meg a minimális furatráhagyásról és az elfogadható oválisságról.
- Az anyag- és hőkezelést a szervizigényből kell megadni, nem régi rajzról másolni.
- Megrendelés leadása előtt ellenőrizze a malom kapacitását, az ellenőrzés hatókörét és a tanúsítás nyomon követhetőségét.



Hírek
Üzenjen nekünk most!
-
Mobil terminál
-
Gyors linkek
Termékek Rólunk Felszerelés és kapacitás Minőség Hírek Lépjen kapcsolatba velünk -
Termékkategória
Elektromos energia kovácsolás Hajó- és kikötői gépek kovácsolása Bányászati és Kohászati Kovácsoltvas Élelmiszer- és takarmányipari gépek kovácsolása Petrolkémiai ipari kovácsolás Hegesztés gyártása TESTRE SZÁMÍTOTT BEFEJEZÉSI ALKATRÉSZEK -
Lépjen kapcsolatba velünk
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Gazdaságfejlesztési Park, Dafeng District, Yancheng City, Jiangsu, Kína
Szerzői jog © 2025 Yancheng ACE Machinery Co., Ltd. Minden jog fenntartva.
Kínai nyitott kovácsoltvas gyártó
egyedi precíziós kovácsolás szállítója