Ipari hírek
Otthon / Hírek / Ipari hírek / Hengerelt gyűrűk: Varrat nélküli gyűrűkovácsolási folyamat, anyagok és beszerzési útmutató
 Otthon / Hírek / Ipari hírek / Hengerelt gyűrűk: Varrat nélküli gyűrűkovácsolási folyamat, anyagok és beszerzési útmutató
Ipari hírek
Hengerelt gyűrűk: Varrat nélküli gyűrűkovácsolási folyamat, anyagok és beszerzési útmutató
2026-10-02
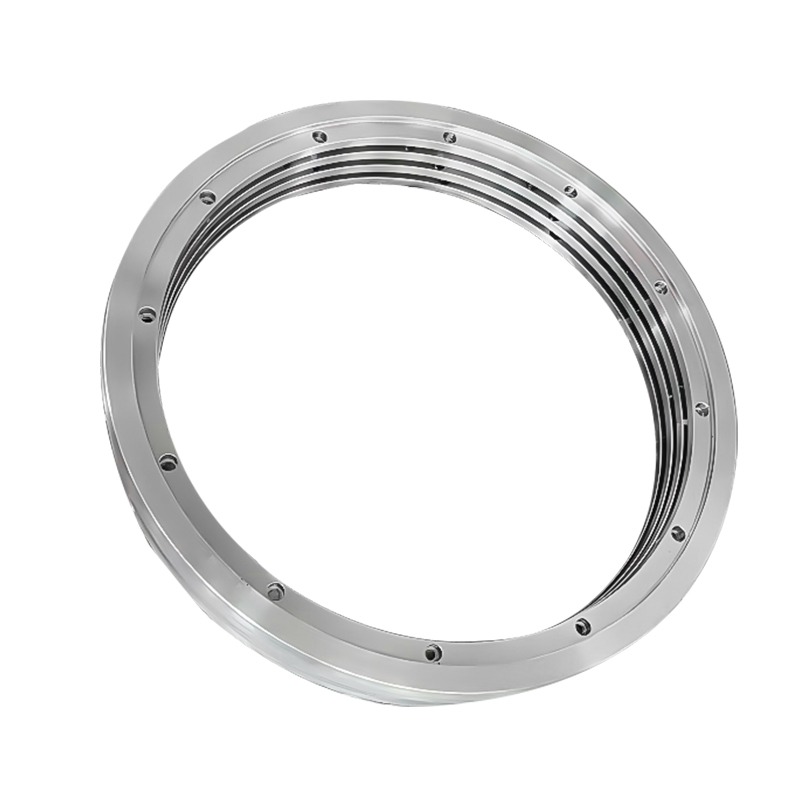
A nagyjából 1,5 m átmérőjű szélturbinás hajtómű gyűrűs fogaskereke nem öntvényként vagy lemezből kivágott körként indul. Vágott tuskóként kezdődik, amelyet felmelegítenek, felborítanak, átszúrnak, majd a főtekercs és a tüske közé szorítják, amíg a fal elvékonyodik és az átmérő a kívánt méretre nem nő. A malomból egy zökkenőmentesen hengerelt, a kerület mentén folyamatosan futó szemcseáramlású gyűrű kerül ki, amelyre egy forgó, teherhordó vagy nyomástartó alkatrésznek pontosan szüksége van.
A rövid válasz a vásárlóknak: ha egy kör alakú alkatrész több irányban szállítja a terhelést, akkor általában a hengerelt gyűrű a biztonságosabb út, mint a hegesztett gyűrű vagy a lemezből megmunkált gyűrű. A cikk további része a folyamatok sorrendjével, az anyagválasztással, a vitára érdemes tűréshatárokkal és azokkal az ellenőrzési lépésekkel foglalkozik, amelyek eldöntik, hogy a szállítmányt elfogadják-e vagy elutasítják az áruk beérkezésekor.
Mitől más a hengerelt gyűrű?
A gyűrűs hengerlés melegalakítási folyamat, nem vágási folyamat. A fém deformálódik, miközben képlékeny, így a szemcseszerkezet követi a kerületet ahelyett, hogy átvágna. Ez az egyetlen jellemző határozza meg a vásárlók számára fontos előnyök többségét.
- Nincs hegesztési varrat, így nincs hőhatásnak kitett zóna, amelyet ellenőrizni, minősíteni vagy a végfelhasználónak elmagyarázni.
- A mechanikai tulajdonságok egyenletesek maradnak a gyűrű körül, ami a forgó vagy tömítő alkatrészek esetében számít.
- A falvastagság a háló alakjához közel alakítható, így megmunkálási ráhagyás és forgácstérfogat-csökkenés.
- A hornyokkal, lépcsőkkel vagy karimákkal ellátott profilozott gyűrűk gyakran a háló közelében hengerelhetők, ami egy külön megmunkálási műveletet távolít el.
A kompromisszumok is valósak. A hengerléshez szerszámokra, megfelelő gépburokra és elegendő mennyiségre van szükség a beállításhoz. Az emeleten található berendezés az átmérőre és súlyra állítja be a munkaablakot, így egy 1 m-es és 1,5 m-es függőleges gyűrűhengergépeket üzemelő műhely meghatározott méretsávot fed le, a sávon kívül eső részek pedig más útvonalra tartoznak.
A gyűrű gördülési sorozata, lépésről lépésre
A sorrend ismerete megkönnyíti a hibák és késések eredetét.
- A tuskó kiválasztása és vágása. Rögzítésre kerül a minőség, a hőszám és a tömeg, a kész gyűrűhöz méretezett, plusz a vízkőveszteség és a megmunkálási ráhagyás.
- Fűtés. A tuskót szabályozott kemencében kovácsolási hőmérsékletre melegítik. A túl hideg repedést, a túl meleg pedig a durva szemeket, amelyeket később nem lehet visszanyerni.
- Felkavaró és előformáló. A tuskó felborul, hogy széttörje az öntött szerkezetet, és vastag fánkelőformát formáljon belőle.
- Piercing. Az előformán egy lyukat lyukasztanak a kezdőfurat létrehozásához.
- Kezdeti gördülés. Az előforma a főhenger és a tüske között helyezkedik el. A falvastagság az átmérő növekedésével csökken.
- Méretre tekerjük. Az axiális hengerek szabályozzák a magasságot és a vezetőhengerek tartják a gyűrűt kereken és középen, miközben a kezelő követi az átmérőt és a hőmérsékletet a végső méretig.
- Posztkovácsműveletek. Hőkezelés, szükség esetén egyengetés, megmunkálás, roncsolásmentes vizsgálat, jelölés és tanúsítás.
Az ötödik és a hatodik lépésben születik meg a legtöbb dimenziós probléma. Ha a gyűrűt körből kigördítik, vagy a magasság elcsúszik, akkor azt semmilyen megmunkálás nem fogja gazdaságosan rögzíteni, mert minden felületen ki kell venni a ráhagyásból a korrekciót.
A főgyűrűkészítési útvonalak összehasonlítása
Négy útvonal fedi le a legtöbb kör alakú részt, és nagyon eltérően viselkednek a szervizben és a gépműhelyben.
| Útvonal | Gabonaáramlás | Hegesztési varrat | Anyaghozam | Tipikus illeszkedés |
|---|---|---|---|---|
| Varrat nélküli hengerelt gyűrű | Folyamatos a kerület mentén | Egyik sem | Magas, falvastagság közel a háló alakjához | Forgó, nyomástartó és ütőterhelésű gyűrűk |
| Hegesztett gyűrű lemezből vagy rúdból | A hegesztésnél megszakadt | Egy vagy több | Mérsékelt | Nagy átmérőjű, alacsony igénybevételű gyűrűk rövid futásban |
| Tányérból vágott gyűrű | Vágja át az áramlási irányt | Egyik sem | Alacsony, a lemez nagy része forgács lesz | Prototípusok és nagyon kis mennyiségek |
| Öntött gyűrű | Véletlenszerű, lehetséges porozitással | Egyik sem | Magas, összetett formák lehetségesek | Összetett profilok kis terhelés mellett |
A kötelességnek megfelelő anyagválasztás
Szén és ötvözött acélok
A közepes széntartalmú acélok általános szerkezeti gyűrűket fednek le, ahol az erősség fontosabb, mint a korrózióállóság. Az olyan ötvözetminőségek, mint a króm-molibdén típusok, az edzett és edzett gyűrűk itatói, amelyeknek egyszerre kell tartaniuk a nagy folyáshatárt és a jó ütésállóságot. A keménységi tartományt és az ütési követelményeket együtt kell írni, mert az egyik hajtja a másikat.
Rozsdamentes és kopásálló minőségek
A korrózióállóság megváltoztatja az egész beszélgetést. Az ausztenites minőségeket, például az SS316L-t nedves, savas vagy higiénikus szolgáltatásokhoz választják ki, beleértve az élelmiszer- és takarmánygépek járókerék- és keverőelemeit. A martenzites minőségeket, például az SS420-at a kopásállóság érdekében választották ki, például a kopógyűrűket, amelyek az illeszkedő felületen futnak, és deformáció nélkül kell túlélniük a kopást. A rozsdamentes melegítések kevésbé elnézőek a hőmérséklet szabályozással kapcsolatban, ezért a kovácsolási gyakorlat rozsdamentes acélhoz megérdemli a vizsgálatot, amikor minősít egy szállítót.
 SS420 kopógyűrű/kovácsolt gyűrű ellenálló alkatrészek kovácsolások A takarmányozógépekben a nyersanyagok tartalmazhatnak bizonyos mennyiségű nedvességet, sót és egyéb anyagokat, amelyek bizonyos fokú korrozív hatást mutatnak. SS420 rozsdamentes... Termék megtekintése →
Mit kell feltenni a rajzra, mielőtt árajánlatot kér
A teljes rajz megakadályozza a legdrágább félreértéseket a gyűrűbeszerzés során. Legalább fedje le a következőket.
- Külső átmérő, belső átmérő, radiális falvastagság és axiális magasság, a kritikus méretek megjelölésével.
- A koncentrikusság, síkság, párhuzamosság és kerekség tűrése, inkább hőkezelés után, mint korábban megadott.
- Megmunkálási ráhagyás felületenként minimumként megadva és a simítási útvonallal egyeztetve.
- Hőkezelési feltétel keménységi tartománnyal, nem egyetlen keménységi értékkel.
- Vizsgálati hatókör: ultrahangos vizsgálat vakpróbán, mágneses részecskék vagy festék behatolása megmunkált felületeken, valamint mintavételi gyakoriság szakító- és ütővizsgálatokhoz.
- Anyagtanúsítvány-szint, például EN 10204 3.1, plusz bármely harmadik fél tanúi követelmény.
- Jelölés, nyomon követhetőség és csomagolás, különösen azoknál a gyűrűknél, amelyeket egymásra raknak vagy tengeren szállítanak.
A vékony falú gyűrűk külön figyelmet érdemelnek. A nagy átmérőjű, keskeny falú könnyű merevítőgyűrű edzés közben könnyen eltorzul, és a torzulás a végső megmunkálásig nem mindig látható. Ebben az esetben a gyakorlati válasz egy nagyvonalú ráhagyás, egy tervezett egyengetési lépés vagy egy eltérő hőkezelési sorrend, amelyet az első vágás előtt egyeztettek.
 Merevítő gyűrű kovácsolás A takarmányozási gépekben – különösen az olyan kulcselemeknél, mint a hengerhéjak, a rotortengelyek és a pelletgyárak, keverők és törőgépek szállítócsövei – a merevítő gyűrűk ... Termék megtekintése →
Ahol a hengerelt gyűrűk emelik a nehéz súlyokat
Áramtermelés
A szélhajtómű gyűrűs fogaskerekei, a bolygótartók és a csapágygyűrűk évtizedekig megfordítják a terheléseket, így a zökkenőmentes felépítés és az egyenletes keménység nem alku tárgya. Az 5 MW-tól 10 MW-ig terjedő osztályú hajtóművek gyűrűs fogaskerekei a hengerelt gyűrű tipikus példái, amelyeknek a hőkezelés után szoros koncentrikusságot kell tartaniuk.
 Szélturbina 5MW-10MW 1./2. fokozatú gyűrűs fogaskerekes kovácsolás Nagy tisztaságú ötvözött acélból, például 18CrNiMo7-6-ból készültek, gyűrűhengerlési és karburáló-hűtési folyamatokon mennek keresztül. 58-62HRC felületi keménységgel és... Termék megtekintése →
A vízügyi és nukleáris munkák ugyanazt a logikát követik. A vezetőlapát-alkatrészek, a generátortengelyek, a hagyományos szigetelemek és a csőfúvókák kovácsolásai mind az irányított szemcseáramláson alapulnak, nem pedig a hegesztés javításán.
Tengeri, kikötői és offshore berendezések
A forgó csapágygyűrűk, a kovácsolt karimák és a csatlakozó alkatrészek, a kormányrendszer alkatrészei és a hajócsavarok sóval terhelt levegőben és állandó vibrációban ülnek, így a hegesztési varrat a csapágyversenyben egyszerűen nem választható.
Bányászat, kohászat és olaj- és gázipar
A hengermű csapágyházak, egyengetőhengerek, zúzóelemek, házfejek, tüskefüggesztők, repesztőfejek és szelepalkatrészek mind gyűrűként vagy gyűrűszerű kovácsolt formában készülnek, ahol az ütésállóság és a nyomástartás határozza meg az anyagspecifikációt.
Élelmiszer, takarmány és általános gépek
A keverőkhöz és szállítószalagokhoz használt fogaskerekek, kopógyűrűk, karimák és csatlakozógyűrűk gyakran rozsdamentesek vagy felületkeményítettek. Itt a mennyiség gyakran alacsonyabb, így a beszállító hajlandósága kisebb tételek kezelésére a folyamatirányítás veszélyeztetése nélkül döntő tényezővé válik.
Ellenőrzés és hőkezelés dönti el az eredményt
A legtöbb beszállítóra visszavezethető gyűrűs meghibásodás nem drámai. Ezek körök, varratok vagy keménységi szalagok, amelyek az alsó végén sodródnak. A kovácsolt nyersdarab ultrahangos vizsgálata felderíti a belső megszakadásokat, mielőtt a megmunkálás megnövelné az amúgy is selejtezésre kerülő alkatrész költségeit. A mintagyűrű keménységi térképe megmutatja, hogy az oltótartály valóban azt csinálja-e, amit a kemence ígér.
A gyűrűk hőkezelése az is, ahol a torzítást és a maradék feszültséget vagy szabályozzák, vagy beépítik. A normalizálás, az oltás és a temperálás paraméterei, a hűtési egyenletesség és a gyűrűk elhelyezése a kemencében mind befolyásolják a végső kerekséget. Az a szállító, aki a hőkezelést fekete dobozként kezeli, átadja a problémát az Ön megmunkálósorának, és a A fém hőkezelésének alapjai érdemes áttekinteni a folyamat auditálásakor.
Gyűrűhengerlési szállító kiválasztása
Először nézze meg a felszerelések listáját, mert ez határozza meg, hogy az üzlet mit tud valójában házon belül ellenőrizni. A 3 t-tól 15 t-ig terjedő kovácsolókalapácsokkal, 1 és 1,5 méteres függőleges gyűrűhengergépekkel, gáztüzelésű fűtőkemencékkel, hőkezelést ellenálló kemencékkel, hűtőtartályokkal, indukciós edzési berendezésekkel és megmunkáló központokkal rendelkező szállító a tömbtől a kész furatig szállíthat egy gyűrűt anélkül, hogy az alkatrészt harmadik félnek átadná.
A skála is segít. A 2025 novemberében üzembe helyezett, mintegy 55 hektáros, több mint 50 018 négyzetméteres épületterülettel rendelkező gyártóbázis támogatja a többlépcsős áramlást a fűtéstől a hengerlésen, hőkezelésen és simításon át. Az ilyen elrendezés csökkenti a lépések közötti várakozási időt, ami védi a hőmérsékletet és a tisztaságot a műveletek között.
Ezután tegye fel azokat a kérdéseket, amelyek elválasztják a gördülő üzletet a kereskedelmi irodától.
- A gyűrűt házban hengerelik, vagy üresként vásárolják és továbbértékesítik?
- Milyen ultrahangos és felületvizsgálati módszereket alkalmaznak, és kik?
- Milyen keménységi tartomány érhető el a megadott fokozaton, és hogyan ellenőrizhető?
- Kié a szerszám, és hogyan hagyják jóvá az első cikkgyűrűket?
A szabványos katalógusokon kívüli méretekhez és profilokhoz, nem szabványos és egyedi kovácsolt gyűrűk általában a rajzra készített út a leggyorsabb, feltéve, hogy a rajz tartalmazza a korábban leírt tűréseket, tesztkört és tanúsítási szintet.
A hengerelt gyűrűk jutalmazzák a korán meghozott döntéseket. Rögzítse az anyagot, a hőkezelési állapotot és az ellenőrzési kört az első tuskó vágása előtt, válasszon szállítót, akinek a hengerlés és a hőkezelés egy fedél alatt marad, és az alkatrész kereken, épen és a következő műveletre készen érkezik. Hagyja nyitva ezeket a részleteket, és a költségek később megjelennek extra megmunkálásként, elutasított hőkezelésként vagy olyan gyűrűként, amely soha nem felel meg a rajznak.


Hírek
Üzenjen nekünk most!
-
Mobil terminál
-
Gyors linkek
Termékek Rólunk Felszerelés és kapacitás Minőség Hírek Lépjen kapcsolatba velünk -
Termékkategória
Elektromos energia kovácsolás Hajó- és kikötői gépek kovácsolása Bányászati és Kohászati Kovácsoltvas Élelmiszer- és takarmányipari gépek kovácsolása Petrolkémiai ipari kovácsolás Hegesztés gyártása TESTRE SZÁMÍTOTT BEFEJEZÉSI ALKATRÉSZEK -
Lépjen kapcsolatba velünk
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Gazdaságfejlesztési Park, Dafeng District, Yancheng City, Jiangsu, Kína
Szerzői jog © 2025 Yancheng ACE Machinery Co., Ltd. Minden jog fenntartva.
Kínai nyitott kovácsoltvas gyártó
egyedi precíziós kovácsolás szállítója