Ipari hírek
Otthon / Hírek / Ipari hírek / Hengerelt acélgyűrűk: gyűrűhengerlési folyamat, minőségek és beszerzési útmutató a fogaskerekek üregeihez
 Otthon / Hírek / Ipari hírek / Hengerelt acélgyűrűk: gyűrűhengerlési folyamat, minőségek és beszerzési útmutató a fogaskerekek üregeihez
Ipari hírek
Hengerelt acélgyűrűk: gyűrűhengerlési folyamat, minőségek és beszerzési útmutató a fogaskerekek üregeihez
2026-10-08
Az Ön RFQ-ja egy gyűrűs fogaskereket tartalmaz: 1050 mm-es külső átmérő, 120 mm-es fal, 42CrMo4, 280-320 HB-ra hűtve és temperálva. A gyűrűt kivághatja egy acéllemezből, kivághatja varrat nélküli csőből, vagy feltekerheti. Egy olyan alkatrész esetében, amely húsz éven át forgatja a nyomatékot és forog, általában a hengerlés a megfelelő hívás, és ennek korai meghozatala az, ami a megmunkálási költségvetést ellenőrzés alatt tartja.
Először a rövid verzió. A hengerelt acélgyűrűk varratmentesek, szemcseáramlásuk az alkatrész terhelési irányában körbefut a kerület mentén, és sokkal kevesebb anyagot fogyasztanak, mint egy lemezből kivágott gyűrű. A kompromisszum az, hogy a gyűrűhengerlésnek megvannak a maga szabályai a falvastagságra, átmérőre és alakra vonatkozóan. Az a beszállító, aki figyelmen kívül hagyja ezeket, ovális gyűrűt szállít, amelyet egyetlen eszterga sem tud megmenteni.
Mi is valójában egy hengerelt acélgyűrű
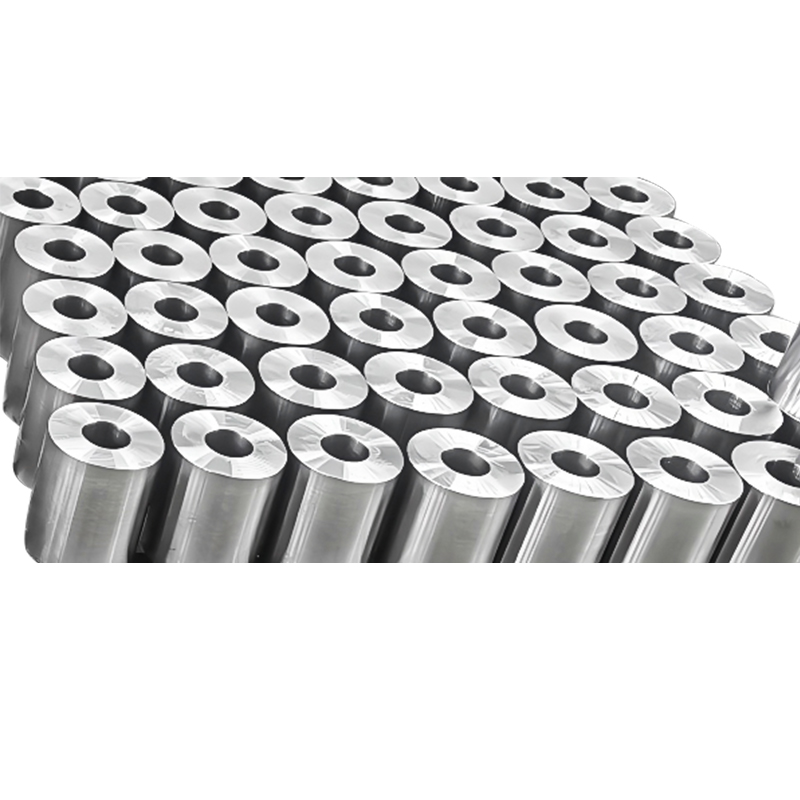
A hengerelt acélgyűrű, amelyet gyakran varrat nélküli hengerelt gyűrűnek neveznek, vágott tuskóként kezdődik, nem pedig lemezként. A tuskót felmelegítik, felborítják, hogy a közepét megszilárdítsák, és átszúrják, hogy lyukat nyissanak. Ezután egy gyűrűs hengerműbe kerül, ahol egy hajtott főhenger dolgozik a gyűrű külső részén, míg egy tüske a belsejét, és axiális hengerek tartják a magasságot. Az átmérő nő, a fal elvékonyodik, és a szemek egy folyamatos áramlásba hajlik a gyűrű körül.
Ez az utolsó pont az oka annak, hogy a folyamat egyáltalán létezik. Semmi nincs hegesztve, így nincs tönkremenetel varrat, a szemcsék pedig a karika irányát követik, pontosan így viseli a terhelést egy fogaskerék, egy csapágyfutó vagy egy karima.
 Kovácsolt merevítő gyűrűk takarmánygépekhez Varrat nélküli hengerelt gyűrűk S355J2G3 anyagból a takarmánygépek hengereihez, rotortengelyekhez és szállítócsövekhez, Ø700–2000 mm és 200–3000 kg méretben. Termék megtekintése →
A szerszámozás elég egyszerű ahhoz, hogy egy maró széles mérettartományt lefedjen, így ugyanaz az elrendezés, amely a fogaskerék hengerelését teszi lehetővé, merevítőgyűrűt vagy csapágyház-darabot is hengerelhet tüskecserével.
Amit a hengerlés ad, amit a vágás nem
Három előny jelenik meg újra és újra a boltban.
- Kerületi szemcseáramlás. A lemezből kivágott gyűrűben a szemek egyenesen futnak át a metszeten, így a furat és a külső átmérő szabad szemcsevégekkel végződik. Ismételt terhelés hatására itt kezdődnek a repedések.
- Anyaghozam. Egy 1000 mm-es gyűrű lemezből történő levágása a teljes közepét levágja. A hengerelt gyűrű egy áttört nyersdarabból indul ki, kevesebb acélt használ ugyanahhoz a kész alkatrészhez, és kevesebb esztergálást igényel a végső méret eléréséhez.
- Egységes tulajdonságok. A hengerlés finomítja a szerkezetet és lezárja a porozitást, így a keménység és a szívósság egyenletesebb marad a gyűrű körül, mint lemezvágásnál vagy öntvénynél.
A költség ebből a három pontból következik. A nagy gyűrűknél a gyűrűhengerlés gyakran olcsóbban ér véget kész alkatrészenként, még akkor is, ha az alakítási lépés többe kerül, mint egy lemezvágás, mivel kevesebb acélt vásárol, és kevesebb órát tölt a gépen.
Hengerelt, lemezes vagy csővágás: gyakorlati összehasonlítás
Amikor a vevő megkérdezi, hogy megéri-e a hengerlés, a válasz a mérettől, a terheléstől és a mennyiségtől függ. Az alábbi táblázat az ajánlattételi szakaszban lényeges feltételekkel kapcsolatos kompromisszumokat tartalmazza.
| módszer | Gabonaáramlás | Anyaghozam | A legalkalmasabb | Vigyázz |
|---|---|---|---|---|
| Varrat nélküli hengerelt gyűrű | Folyamatos a kerület körül | Magas a nagy gyűrűkhöz, mivel csak az áttört közepe vész el | Nyomatékkal és fáradással terhelt gyűrűk: fogaskerekek, csapágygyűrűk, karimák, kopógyűrűk | A falvastagság és -magasság malomhatárai; beállítási költség kis tételeknél |
| Tányérból kivágva | Egyenesen a szakaszon, szabaddá téve a szemcsevégeket a furatnál és a peremnél | Alacsony, a középső tárcsa törmelékké válik, hacsak nem készít belőle kisebb részt | Alacsony feszültségű távtartók, egyszeri javítógyűrűk, egyszerű burkolatok | Gyengébb fáradtsági teljesítmény; alkatrészenkénti anyagköltség az átmérővel emelkedik |
| Varrat nélküli csőből vágva | Hosszanti, párhuzamos a tengellyel | Közepes, szabványos csőméretek korlátozzák | Vékony gyűrűk szabványos átmérőben és mérsékelt mennyiségben | Kevés méretválaszték; nehéz falú cső kilogrammonkénti ára magas |
Ha a gyűrű kicsi, enyhén megterhelt, és sietve van rá szükség, akkor a lemezvágás megfelelő, és senki ne beszéljen le róla. Abban a pillanatban, amikor a gyűrű beleül a hajtásláncba, egy csapágyba vagy egy nyomáshatárba, az egyensúly a gördülés felé billen.
A tűréshatárokat, engedményeket és a részleteket a vásárlók elfelejtik
A specifikációs érvek általában az anyaggal és a keménységgel kezdődnek és végződnek, de a rajzon szereplő méretek döntik el, hogy az alkatrész egyáltalán elkészíthető-e.
Hengerelt, durván megmunkált vagy kész
A hengerelt gyűrűket három feltétellel jegyezzük. A hengerelt gyűrűk a teljes gördülési tűrést és a megmunkálási ráhagyást hordozzák. A durván megmunkált gyűrűkről eltávolították a lerakódást, a felületük pedig négyzetes, ami javítja a koncentrikusságot, és időt takarít meg a saját üzletében. A kész gyűrűk már kivágott furatokkal, kulcshornyokkal vagy fogakkal érkeznek rajzméretre, ami megfelel azoknak a vásárlóknak, akik nem fektetnek be nagy esztergaképességbe.
Tűrések és ráhagyás
- Átmérő és magasság: a hengerelt gyűrűk jellemzően az átmérő százalékos tűrését tartják be, így az 1200 mm-es gyűrű nem lesz olyan szoros, mint a 300 mm-es.
- Megmunkálási ráhagyás: felületenként 3-6 mm a normális, több, ha a gyűrűt hengerlés után edzett és temperálják, és a deformációt el kell nyelni.
- Koncentricitás és laposság: ezeket mielőbb értsd meg, mert ezek hajtják a lámpatest tervezését, és egy második műveletet is hozzáadhatnak.
Megrendelés előtt érdemes megbeszélni a geometriát
A gyűrűs hengerlés szereti a kellően vastag falakat ahhoz, hogy stabilak maradjanak, és az axiális hengerek által szabályozható magasságokat. A nagyon vékony falak, a nagyon rövid gyűrűk és a lépcsős külső formák vagy más eljárást vagy extra megmunkálási lépést igényelnek. Küldje el a rajzot, és kérdezzen, ne feltételezzen.
Acélminőségek és hőkezelés
A hengerelt gyűrűket szénből, ötvözött és rozsdamentes acélból, valamint nikkelötvözetből gyártják, ahol az üzemi hőmérséklet megköveteli. A gyakori választások közé tartozik az 1045 és 4140 az általános gépalkatrészekhez, a 42CrMo4 és a 18CrNiMo7-6 a fogaskerekekhez, valamint a rozsdamentes minőségek, mint például az SS316L és SS420, ahol a korrózió- vagy kopásállóság számít. Minden minőségnek megvan a maga kovácsoló ablaka, és a rozsdamentes acél kevésbé elnéző a hőmérséklet-tartományban és a hűtési sebességben, mint a szénacél.
 SS420 Kovácsolt kopógyűrűk takarmánygépekhez Korrózió- és kopásálló X46Cr13 gyűrűk, Ø500–1200 mm és 30–200 kg, nedvességnek és sónak kitett takarmányfeldolgozó berendezésekhez. Termék megtekintése →
A hengerlés utáni hőkezelés határozza meg a végső tulajdonságokat. A normalizálás, a kioltás és temperálás, a ház karburizálása, az indukciós keményítés és a feszültségmentesítés más-más problémát old meg, és a műveletek sorrendje éppúgy számít, mint a kemence beállítása, ezért érdemes megérteni a fém hőkezelésének alapjai mielőtt keménységi tartományt rögzít egy rajzon.
Ahol hengerelt acélgyűrűket használnak
Szél- és energiatermelés. A 3 MW-tól 10 MW-ig terjedő osztályba tartozó turbinák sebességváltó-gyűrűs fogaskerekei és bolygótartói hengereltek, mert a kovácsolt gyűrű jobban kezeli a nyomatékfordítást, mint a lemezből vágott nyersdarab, és sokkal jobban, mint az öntvény. A hidroturbina vezetőlapátok, a generátortengelyek és a hagyományos nukleáris szigetrészek ugyanazt a logikát követik.
 Szélturbinás hajtómű gyűrűs fogaskerekes kovácsolások 5MW-10MW turbinákhoz Karburizált, precíziós köszörülésű 18CrNiMo7-6 gyűrűs fogaskerekek 5MW-10MW bolygókerekes főhajtóművekhez, moduláris fogazattal és Ø1300-3000 mm, 1400-7000 kg. Termék megtekintése →
Tengerészeti és kikötői gépek. A kardántengelyek, a közbenső tengelyek, a kormányszárak és csapok, a forgó csapágygyűrűk, a kovácsolt karimák és a hajócsavarok mind egy varrat nélküli gyűrűn vagy egy kovácsolt rúdon alapulnak, amelyek ugyanúgy indultak.
Bányászat, kohászat, olaj és gáz. A törőgép főtengelyei, kotrógép-láncszemei, hengermű csapágyházai, görgős tengelyei, szelepfedelei és házfejei gyűrűs vagy nyitott kovácsolások, amelyeket alakra alakítanak, majd húzásra megmunkálnak.
Amikor a Ring Rolling a rossz választás
A hengerlés nem univerzális válasz, és egy szállító, aki minden alkatrészre rányomja, mond valamit. Hagyja ki, ha a gyűrű kicsi és enyhén terhelt, ha az éves mennyiség egy vagy két darab, és a szerszámok nem amortizálhatók, ha a forma valóban nem tengelyszimmetrikus, vagy ha a szabványos csőméret már megfelel a rajznak. Olcsóbb lesz egy lemezvágás, egy csővágás vagy egy hegesztett és megmunkált szerelvény, és a célnak éppolyan megfelel.
Gyakoriak a vegyes követelmények. Egy projektnek szüksége lehet hengerelt gyűrűkre a terhelési útvonalhoz és egyedi kovácsolt és megmunkált alkatrészek konzolokhoz, védőburkolatokhoz és házakhoz. A kovácsolástól és hőkezeléstől a hegesztésen át a végső megmunkálásig mindkettőt lefedő beszállító sok koordinációs munkát levesz az asztaláról.
Mit küldjön ajánlatkérésével
A teljes megkeresés három helyett egy körben kap használható árajánlatot. Tartalmazza a következőket:
- Egy rajz végleges méretekkel, valamint egy megjegyzés, amelyen a felületek funkcionálisak.
- Acélminőség, hőkezelési állapot és keménységi tartomány.
- Évente és kiadásonkénti mennyiség, minden előrejelzéssel az első rendelésen túl.
- Szükséges vizsgálatok: ultrahangos vizsgálat, mágneses részecskevizsgálat, mechanikai tulajdonságok, keménységmérés.
- Dokumentációs szint, például 3.1-es ellenőrzési tanúsítvány.
- Szállítási állapot: hengerelt, durván megmunkált vagy kész.
- A rendeltetési hely és a szükséges dátum, így a fuvar és az átfutási idő együtt kerül feltüntetésre.
A hengerelt acélgyűrű egy egyszerű termék, röviden felsorolva azokat a dolgokat, amelyek elromolhatnak: rossz folyamat, túl vékony fal a hengerléshez, megmunkálási ráhagyás, amely a hőkezelés során eltűnik. Az ajánlattételi szakaszban lévőket rendezze, és a projekt többi része csendesen fut. Tévedje el őket, és fizetnie kell egy második fűtésért, egy második szerszámkészletért és egy nehéz beszélgetésért az ügyféllel.




Hírek
Üzenjen nekünk most!
-
Mobil terminál
-
Gyors linkek
Termékek Rólunk Felszerelés és kapacitás Minőség Hírek Lépjen kapcsolatba velünk -
Termékkategória
Elektromos energia kovácsolás Hajó- és kikötői gépek kovácsolása Bányászati és Kohászati Kovácsoltvas Élelmiszer- és takarmányipari gépek kovácsolása Petrolkémiai ipari kovácsolás Hegesztés gyártása TESTRE SZÁMÍTOTT BEFEJEZÉSI ALKATRÉSZEK -
Lépjen kapcsolatba velünk
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Gazdaságfejlesztési Park, Dafeng District, Yancheng City, Jiangsu, Kína
Szerzői jog © 2025 Yancheng ACE Machinery Co., Ltd. Minden jog fenntartva.
Kínai nyitott kovácsoltvas gyártó
egyedi precíziós kovácsolás szállítója