Ipari hírek
Otthon / Hírek / Ipari hírek / Varrat nélküli hengerelt kovácsolt gyűrű: folyamat, tűrések, anyagok és vásárlási útmutató
 Otthon / Hírek / Ipari hírek / Varrat nélküli hengerelt kovácsolt gyűrű: folyamat, tűrések, anyagok és vásárlási útmutató
Ipari hírek
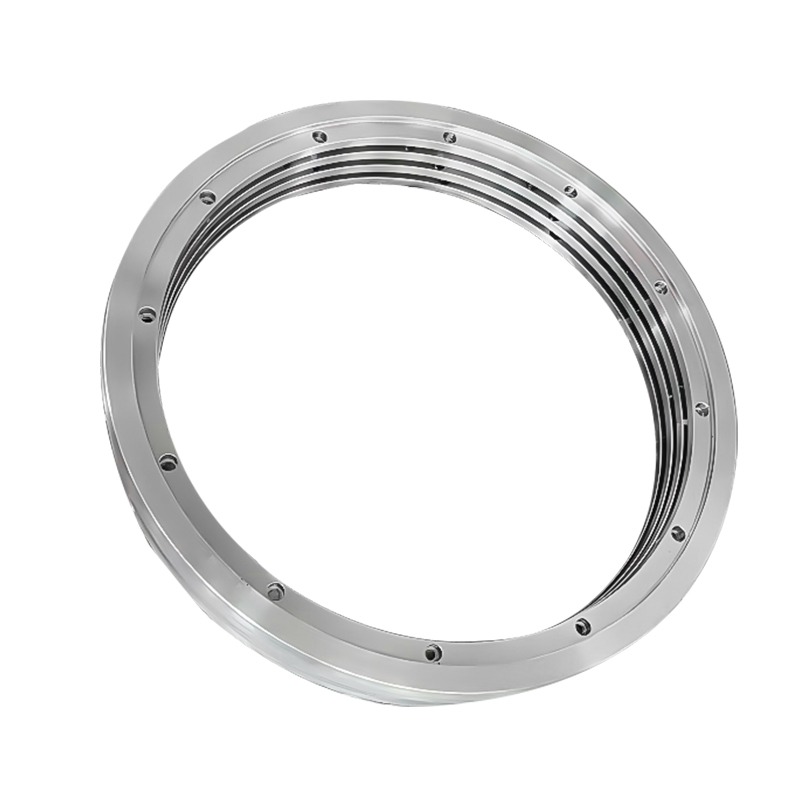
Varrat nélküli hengerelt kovácsolt gyűrű: folyamat, tűrések, anyagok és vásárlási útmutató
2026-10-09
Egy 1,4 m-es fogaskerekes blank érkezik a megmunkáló cellához, a kerületén egy halvány vonal fut. A festék behatoló nem mutat semmit. Az ultrahangos tesztelés igen, és ez vagy egy hegesztési varrat, vagy egy lemezbe hengerelt zárványsor. A gyűrűt az első cikknél elutasítják, az összeszerelési ütemterv két hetet csúszik, és a vásárlás jogos kérdést tesz fel: elkerülhettük volna ezt?
A legtöbb esetben igen. Mindent, ami terhelés alatt forog, megtartja a nyomást vagy viszi a nyomatékot, varrat nélküli hengerelt kovácsolt gyűrűként kell megadni, nem pedig lemezből kivágott vagy rúdból felhegesztett gyűrűként. Az alábbiakban elmagyarázzuk, hogy a választás miben változik, hogyan fut a folyamat, és mit kell írni a rajzra, hogy az első kapott rész egy használható alkatrész legyen.
A zökkenőmentes szó valójában mit változtat meg a részben
A Seamless a geometriát írja le, nem a marketinget. A varrat nélküli hengerelt gyűrűnek nincs kerületi hegesztése, és szemcseáramlása a kerületen fut, nem pedig a falon. Ez a két tény befolyásolja szinte minden különbséget, amelyet a vásárló észrevesz.
- Folyamatos, kerületi szemcseáramlás, amely igazodik a fogaskerék, csapágygyűrű vagy nyomástartó gyűrű által ténylegesen észlelt karikafeszültséghez.
- Nincs hegesztési varrat, így nincs beépített repedés keletkezési hely, és nincs hőhatás zóna az alkatrész legnagyobb igénybevételi tartományában.
- Nincs átmenő vastagságú lemez anizotrópia, így a mechanikai tulajdonságok egyenletesebbek maradnak a gyűrű körül.
- Kevesebb ultrahangos indikáció és egyszerűbb ellenőrzési rutin, ami általában lerövidíti az első cikk jóváhagyását.
- Jobb anyagfelhasználás. Amint a külső átmérő nagyjából egy métert átlép, a lemezből gyűrű levágása a lemez nagy részét elpazarolja.
Hogyan zajlik a varrat nélküli hengerelt gyűrűs folyamat
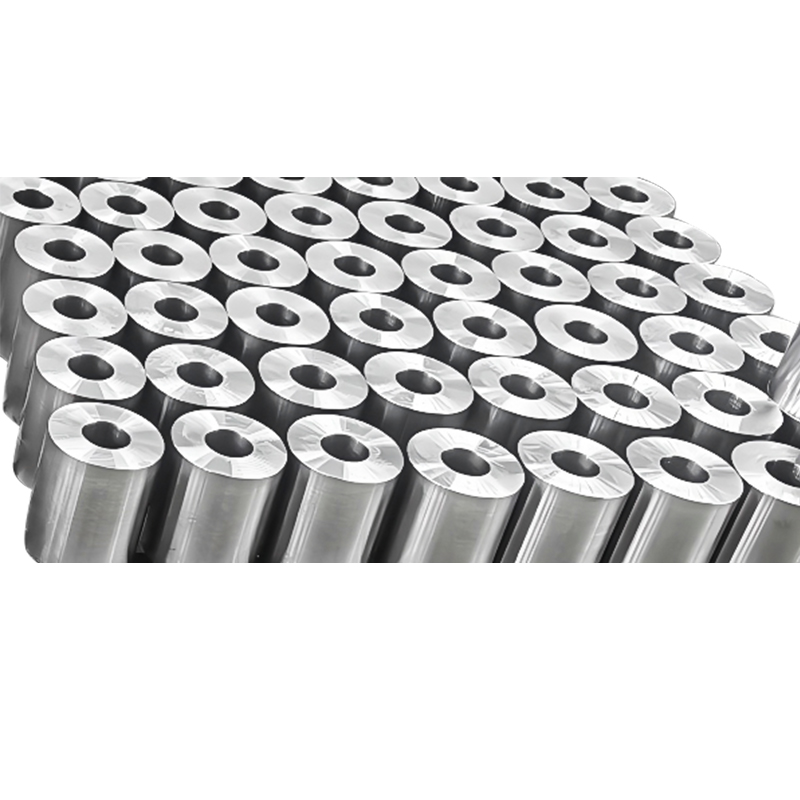
Kezdetben nincs varrás, így nincs mit titkolni. A gyűrű lyukasztott fánkként kezdődik, amelynek átmérője nő, miközben fala vékonyodik.
A tuskó előkészítése, felborítás és lyukasztás
Az alapanyagot súlyra vágják, kovácsolási hőmérsékletre hevítik, felborítják, hogy megszilárdítsák a közepét, majd kilyukasztják, hogy lyukat nyissanak. Az eredmény egy vastag falú fánk, rengeteg anyaggal, amelyet még mozgatni kell.
Radiális és axiális hengerlés
A fánk a meghajtott főhenger és az üresjárat között helyezkedik el, míg két axiális tekercs szabályozza a magasságot. Minden egyes lépés növeli az átmérőt és csökkenti a falvastagságot. Mivel a deformáció folyamatos, a szemcseáramlás követi a kerületet, és a belső porozitás bezárul. A kezelő kiegyensúlyozza a radiális és axiális redukciót, így a gyűrű kerek és lapos marad a kúpos vagy ovális kialakítás helyett.
Hőkezelés, tesztelés és megmunkálás
A hengerlés után a gyűrűt normalizálják, ausztenitizálják, lehűtik és a megadott állapotig temperálják, majd megvizsgálják és megmunkálják. A durva esztergálást általában a végső hőkezelés előtt, a simítást pedig azt követően végzik el, így a torzulást ott, ahol számít, eltávolítják.
A nagy gyűrűk útvonalainak összehasonlítása
A hengerezés nem az egyetlen módja annak, hogy gyűrűt készítsenek. Egyszerűen ez az útvonal biztosítja a gabonaáramlás folyamatosságát, és az alábbi táblázat azt mutatja, hogy nagyjából 300 mm és 3000 mm külső átmérő között hol számít ez leginkább.
| Útvonal | Gabonaáramlás | Falvastagság illeszkedés | Tipikus használat | Fő kockázat |
|---|---|---|---|---|
| Varrat nélküli hengerelt gyűrűs kovácsolás | Folyamatos a kerület mentén | Közepesen nehéz falak | Fogaskerék gyűrűk, forgócsapágyak, karimák, nyomóalkatrészek | Hengerlési kapacitás és szerszámozási idő |
| Tányérból vágott gyűrű | Síkban, a széleken megszakítva | Vékony falak és alacsony magasságok | Távtartók, burkolatok, alacsony terhelésű gyűrűk | Anizotrópia és magas selejt arány |
| Hegesztett gyűrű lemezből vagy rúdból | A hegesztésnél megszakadt | Bármilyen, de a hegesztés irányítja | Nem forgó csatornák és burkolatok | Hegesztési hibák, hőhatás zóna, ellenőrzési költség |
| Homoköntés | Véletlenszerű | Nehéz szakaszok | Nagy, alacsony igénybevételű házak | Porozitás és alacsonyabb kifáradási szilárdság |
| Nyitott kovácsolás plusz fúrás | Radiális, részben axiális | Nagyon nehéz falak, kisebb átmérőjű | Tengelyek és tárcsák | Több megmunkálási készlet és lazább falvezérlés |
Mit kell feltenni a rajzra
A gyűrűhengerlés egy állandó térfogatú folyamat, így minden dimenzió kölcsönhatásban van. Az alábbi részletek azok, amelyek a leggyakrabban az első cikk sikertelenségét okozzák.
- Külső átmérő, belső átmérő, magasság és falvastagság tűréssel. A falvastagságot kifejezetten szabályozza, nem csak a külső átmérőt.
- Magasság/fal arány. Körülbelül 4:1 tekercs arányok tisztán; nagyon lapos, vékony gyűrűket nehezebb laposan tartani.
- Hengerelt vagy megmunkált állapotban. Mivel a hengerelt gyűrűk felületenként általában 3 mm-től 8 mm-ig terjednek az átmérőtől függően.
- Koncentrikusság és laposság, mert egy hengerelt gyűrű oválisan sodródhat az utolsó áthaladás előtt.
- Anyagminőség, hőkezelési állapot, keménységi tartomány és a keménység mérésének helye.
- Az ultrahangos elfogadási szint és a referencia szabvány a teszteléshez.
- Szemcseáramlás vagy makromarás követelmény az első cikknél, ha a kifáradási élettartam kritikus.
Anyagok és hőkezelés
A szén- és ötvözött acélok a legtöbb gyűrűmunkát lefedik: 1045, 4140 és 42CrMo4, 34CrNiMo6 és hasonló minőségek, ahol a szilárdság és az edzhetőség számít. Az olyan rozsdamentes minőségek, mint a 304, 316L, 17-4PH és 420 ott jelennek meg, ahol a korrózióállóság vagy a kopásállóság határozza meg a tervezést, különösen az élelmiszer- és takarmányipari gépeknél, valamint a szivattyú- és szelepalkatrészeknél. Ha rozsdamentes gyűrű van az asztalon, az alapok rozsdamentes acél kovácsolás Érdemes átvizsgálni, mielőtt a minőséget lefagyják, mert a rozsdamentes acélok másképp reagálnak a melegítésre, deformációra és hűtésre, mint a szénacélok.
A kovácsolás beállítja a szemcseáramlást, de a hőkezelés a tulajdonságokat. A hengerlés után a normalizálás finomítja a szerkezetet, az edzés és a temperálás szilárdságot és szívósságot biztosít, és ezt követően gyakran alkalmaznak indukciós edzést a fogaskerekek fogain és a kopófelületeken. A keskeny keménységi sáv tartása egy nagy gyűrűn az a munkarész, amely elválasztja a rátermett beszállítót az elfoglalttól.
Ahol a hengerelt gyűrűk megtérülnek
A szélturbinás hajtóművek a legegyértelműbb eset. A 3–10 MW-os platformok gyűrűs fogaskerekei, napkerekes fogaskerekei és bolygótartói húsz éven keresztül megfordítják a terhelést, és a körhegesztésnek nincs helye ebben a munkaciklusban.
 Szélturbinás fogaskerekes kovácsolások 5-10 MW-os sebességváltókhoz Gyűrűs hengerelt kovácsolás 5-10 MW-os szélturbinás főhajtóművekhez, bolygókerekes erőátvitelt és precíziósan köszörült fogprofilokat a stabil nyomatékátvitel érdekében. Termék megtekintése →
A darukon, kikötői berendezéseken és kotrógépeken használt forgócsapágyak és karimás gyűrűk ugyanezt a logikát követik. A gyűrű átviszi a gép teljes terhelési útját, és a hengerelt gyűrű egyenletes szakaszt ad, amely jobban bírja a lökésterhelést, mint a vágott vagy hegesztett alternatíva.
 Forgócsapágykovácsolás hajók és kikötői gépekhez Kovácsolt forgógyűrűk fedélzeti tartályokhoz, kipufogó- és hűtővezetékekhez és kikötői gépekhez, stabil szerkezettel és megbízható tömítéssel nehéz körülmények között. Termék megtekintése →
A nyomástartó alkatrészek szintén megfelelőek: a csőlemezek, a szeleptestek, a burkolat-fejek és a kútfej-alkatrészek mind profitálnak a belső hibák hiányából. Az élelmiszer- és takarmánygépek rozsdamentes gyűrűket és kopóalkatrészeket használnak, ahol a korrózióállóság és a higiénia ugyanolyan fontos, mint az erő. Ha egy terv a szabványos méreteken kívül esik, az egyedi útvonal általában olcsóbb, mint a katalógusgyűrű körüli összeállítás újratervezése.
Beszerzési ellenőrző lista hengerelt gyűrűs kovácsolásokhoz
A hengerelt gyűrű és a hegesztett gyűrű ár-összehasonlítása ritkán alma az almához, mert a hegesztett gyűrű a hegesztést, az ellenőrzést és az átdolgozást rejti a teljes költségben. Tegye fel ezeket a kérdéseket, mielőtt a vásárlási rendelés megszűnik.
- Milyen gyűrűs hengerműveket üzemeltet? Az 1 m-es és 1,5 m-es osztályú függőleges malmok olyan fal- és magasságszabályozást biztosítanak, amelyet egy tekercs nélküli kalapácsműhely nem tud biztosítani.
- Mekkora a maximálisan kezelhető tuskósúly és gyűrűátmérő? Ez dönti el, hogy a kész külső átmérő reális-e.
- Hőkezelést végeznek otthon? A normalizáló kemencék, az oltótartályok, a temperáló kemencék és az indukciós keményítő berendezések döntik el, hogy a rajzon szereplő értékek megismételhetők-e.
- Mit tartalmaz az első cikkcsomag? Kérjen méretjelentést, ultrahangos jelentést, anyagtanúsítványt, és ahol a kifáradási élettartam kritikus, a szemcseáramlást mutató makrometszetet.
- Be tudja fejezni a szállító az alkatrészt? A közeli hálógyűrűt még mindig forgatni, fúrni és fogaskerekeket kell vágni, és néha hegesztett szerelvények hengerelt gyűrűhöz csatlakozik. A kevesebb átadás kevesebb esélyt jelent a tolerancia elvesztésére.
Az ACE Group Yanchengben, Jiangsuban működteti ezt a fajta integrált láncot. Maggyártó bázisa 55 hektáron, több mint 50 018 négyzetméter alapterülettel 2025 novemberében került üzembe. A berendezéslistán 3 tonnás, 5 tonnás és 15 tonnás elektrohidraulikus kalapácsok, 1 m és 1,5 m-es függőleges gyűrűs hengerművek, gáztüzelésű fűtőkemencék, hőkezelési ellenállási fűtőkemencék, tartályos kemencék és 15 tonnás elektrohidraulikus kalapácsok találhatók. megmunkáló központok, hegesztési gyártással és nagy teljesítményű festéksorral az áramlás irányában.
Azoknál a gyűrűknél, amelyek terhelés alatt forognak, megtartják a nyomást vagy ismétlődő ütésnek vannak kitéve, a varrat nélküli hengerelt gyűrűs kovácsolás az alapértelmezett megoldás, nem pedig a frissítés. Korán rendezze a falvastagságot, a megmunkálási ráhagyást és az ellenőrzési szintet, tegye fel a rajzra, és ellenőrizze, hogy a szállító házon belül tudja-e hengerelni, hőkezelni és befejezni a gyűrűt. Ez a kombináció megszünteti a legtöbb okot, amiért az első cikk meghiúsul, és eltávolítja a hegesztési varratot, amely a beszélgetést először elindította.


Hírek
Üzenjen nekünk most!
-
Mobil terminál
-
Gyors linkek
Termékek Rólunk Felszerelés és kapacitás Minőség Hírek Lépjen kapcsolatba velünk -
Termékkategória
Elektromos energia kovácsolás Hajó- és kikötői gépek kovácsolása Bányászati és Kohászati Kovácsoltvas Élelmiszer- és takarmányipari gépek kovácsolása Petrolkémiai ipari kovácsolás Hegesztés gyártása TESTRE SZÁMÍTOTT BEFEJEZÉSI ALKATRÉSZEK -
Lépjen kapcsolatba velünk
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Gazdaságfejlesztési Park, Dafeng District, Yancheng City, Jiangsu, Kína
Szerzői jog © 2025 Yancheng ACE Machinery Co., Ltd. Minden jog fenntartva.
Kínai nyitott kovácsoltvas gyártó
egyedi precíziós kovácsolás szállítója