Ipari hírek
Otthon / Hírek / Ipari hírek / Szélturbina kovácsolás piaca: Sebességváltó kovácsolások, műszaki adatok és beszerzési útmutató
 Otthon / Hírek / Ipari hírek / Szélturbina kovácsolás piaca: Sebességváltó kovácsolások, műszaki adatok és beszerzési útmutató
Ipari hírek
Szélturbina kovácsolás piaca: Sebességváltó kovácsolások, műszaki adatok és beszerzési útmutató
2026-10-15
Egy sebességváltó-gyártó nyer egy 6 MW-os offshore platform megrendelést, majd úgy találja, hogy egyetlen jóváhagyott beszállító sem tud 14 hetes időtartamon belül 1,5 m-es fogaskereket 18CrNiMo7-6-ban görgetni. A turbinarendelés soha nem jelentett kockázatot. A kovácsolás az volt. A szélturbinák kovácsolási piacán a döntő változó ritkán a tiszta energia iránti kereslet. Arról van szó, hogy a nagyméretű, hőkezelt, ultrahanggal tesztelt alkatrészeket ütemterv szerint és specifikáció szerint lehet-e gyártani.
Ez az útmutató bemutatja, hogy mit vásárol a piac, hol szűkül a kapacitás, és mely műszaki ellenőrzések választják el az elfogadható kovácsolást a drága selejttől.
Amit a piac valójában vásárol
A modern turbinák hamisított tartalma négy csoportba sorolható:
- Sebességváltó belső részei: bolygótartók, bolygókerekek, napfogaskerekek, gyűrűs fogaskerekek és közbenső tengelyek.
- Fő hajtáslánc: kovácsolt főtengelyek, tengelykapcsoló karimák és csapágyházak.
- Torony- és lehajlási rendszer: kovácsolt toronyperemek, billenő- és dőlésszögű csapágygyűrűk, valamint forgógyűrűk.
- Nacelle hardver: agy alkatrészek, féktárcsák és nagy terhelésű rögzítők.
Ezeket az alkatrészeket konzisztens okokból öntött helyett kovácsolják: a szemcseáramlás követi a terhelési utat, a fáradási viselkedés ciklikus nyomaték mellett kiszámíthatóbb, a belső hibák pedig ultrahangos vizsgálattal méretezhetők. Ez utóbbi pont kereskedelmi, nem tudományos. Az elfogadhatatlan porozitásjelzésű öntvényt gyakran a megmunkálás késői szakaszában selejtezik, miután az érték nagy részét már hozzáadták.
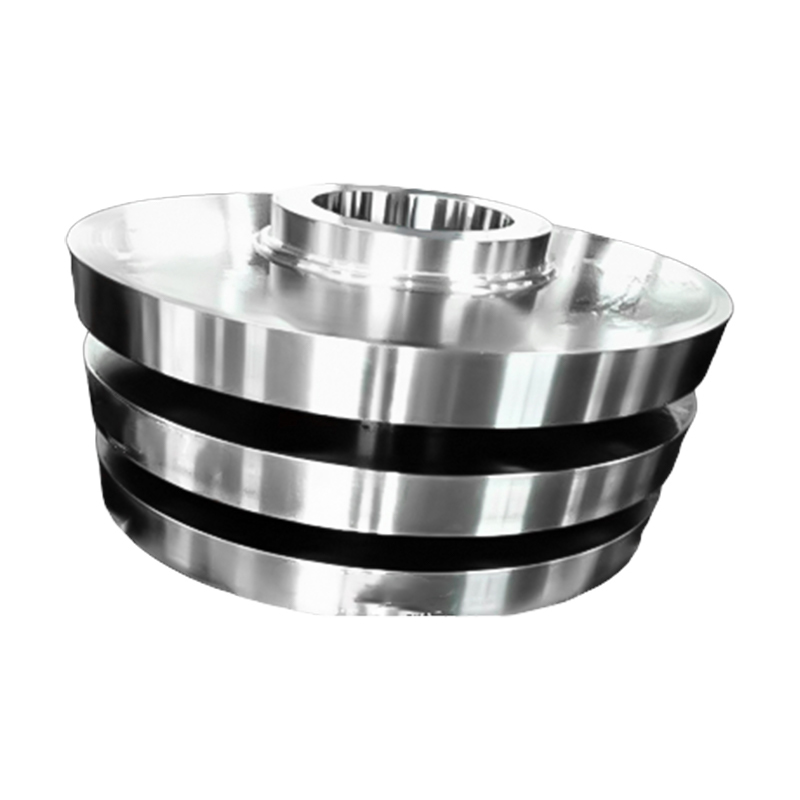
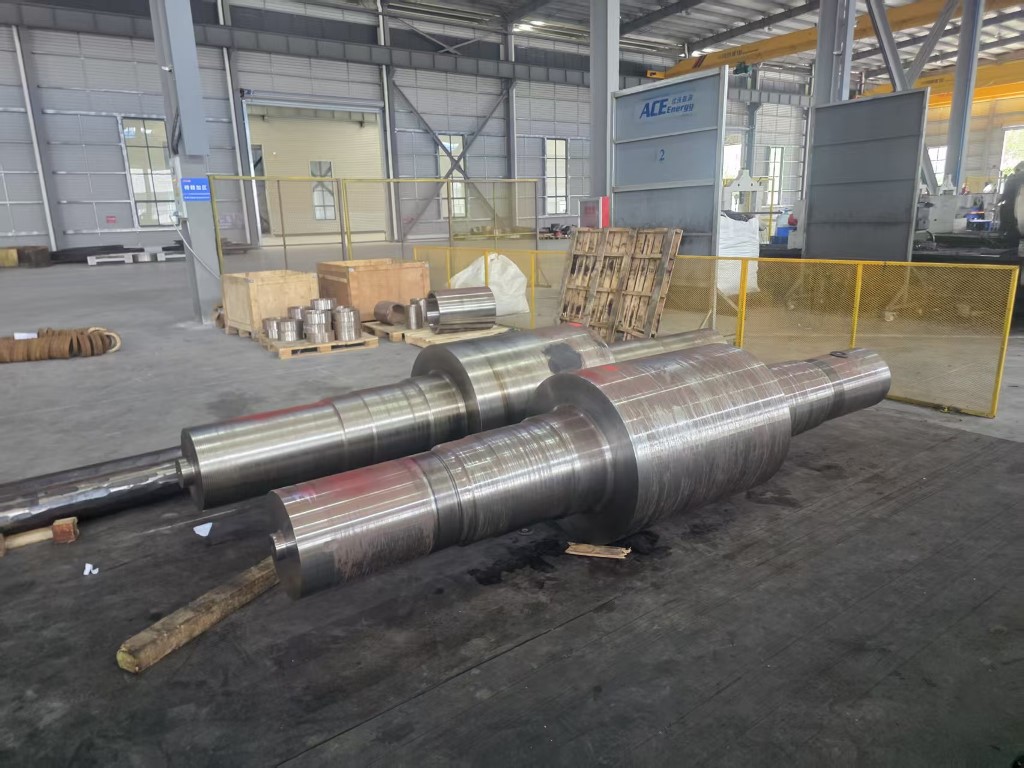 3MW–10MW szélturbina bolygóhordozó kovácsolás Kovácsolt bolygótartók 3–10 MW-os szélhajtóművekhez, 18CrNiMo7-6/42CrMo4 opciókkal és UT, PT, MPI teszteléssel a nagy teherbírású utakhoz. Termék megtekintése →
Miért nőnek folyamatosan a kovácsolt termékek?
Névleges teljesítmény skálák meredeken a rotor átmérőjével, és nyomaték skálák söpört területtel és áttétellel. A gyakorlati eredmény az, hogy egy 3 MW-os és egy 10 MW-os váltó alkatrészméretben nem tér el háromszorosan. Sokkal nagyobb faktorral különböznek egymástól a gyűrű átmérője, falvastagsága és az egy darab súlya. Az egykoron egy tonna alatti bolygószállítók ma már rendszeresen meghaladják a két-három tonnát a tengeri platformokon.
A nagyobb kovácsolt darabok egyszerre három határt nyomnak:
- Rúd- és tuskóméret, amely lefedi a felborítható vagy húzható keresztmetszetet.
- A rendelkezésre álló kovácsolási energia kalapács űrtartalomban vagy préskapacitásban kifejezve.
- A kemence méretei és az oltás egyenletessége, amelyek eldöntik, hogy egy nehéz szakasz egyenletes tulajdonságokat ér-e el a falon keresztül.
Ha ezen határértékek bármelyikét túllépik, a beszállító vagy visszautasítja a megkeresést, vagy hosszabb átfutási időt ajánl az utómunkálatok nagyobb kockázatával. Mindkét válasz hasznos információ a vásárló számára.
Az elfogadást meghatározó specifikációk
A szélhajtómű-kovácsolásokat általában ötvözött acélokhoz, például 42CrMo4-hez, 34CrNiMo6-hoz, 18CrNiMo7-6-hoz vagy 20MnCr5-höz írják elő. Az osztályzat számít, de az számít, hogy mi történik a hamisítás után.
Mechanikai tulajdonságok és hőkezelés
A kioltás és temperálás, a karburálás és a nitridálás nagyon eltérő keménységi profilokat és mag szívósságot eredményez. A felületi kifáradásnak ellenálló gyűrűs fogaskerékházat nem lehet indukciósan edzett egyenértékűre cserélni az érintkezési feszültség és a torzítási ráhagyások újraszámítása nélkül.
Roncsolásmentes vizsgálat
A hajtómű és a főtengely kovácsolásainál szabványos a megállapodás szerinti súlyossági szinteken végzett ultrahangos vizsgálat, a megmunkált felületeken mágneses részecskék vagy festék behatolási vizsgálattal. Az elfogadási feltételek a rajzon szerepelnek. Az a beszállító, aki nem tud megismételhető ultrahangos jelentést készíteni, ezeknél az alkatrészeknél nem jöhet számításba.
Méret- és megmunkálási ráhagyások
Az egy darab súlya, a húzási tűrés és a megmunkálásra hagyott anyag minden hajtási költséget jelent. A 6 mm-es ráhagyás egy 1,5 m-es gyűrűn nagyban különbözik a 12 mm-estől, még akkor is, ha műszakilag mindkettő elfogadható.
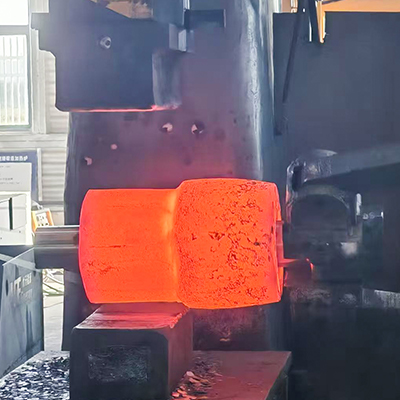 5MW–10MW szélturbinás bolygóhajtómű kovácsolás Egyedi 1-3. fokozatú bolygókerekes kovácsolások 5-10 MW-os szélhajtóművekhez, 18CrNiMo7-6 vagy 42CrMo4 felhasználásával, 100%-os UT/PT/MPI ellenőrzéssel. Termék megtekintése →
Tipikus szélhajtómű-kovácsolás egy pillantásra
| Összetevő | Tipikus anyag | Útvonal kialakítása | Kulcs ellenőrzése |
|---|---|---|---|
| Bolygóhordozó | 42CrMo4, 34CrNiMo6 | Nyitott kovácsolás, ideges és húzott | Ultrahangos vizsgálat, mechanikai vizsgálat, méretek |
| Gyűrűs fogaskerék | 18CrNiMo7-6, 42CrMo4 | Gyűrűhengerlés, majd megmunkálás | Ultrahangos vizsgálat, tokmélység, hőkezelés utáni torzítás |
| Nap- és bolygófelszerelés | 18CrNiMo7-6, 20MnCr5 | Nyitott szerszám kovácsolás vagy felborítás, majd hobbing | Tokmélység, profil, ultrahangos vizsgálat |
| Főtengely | 34CrNiMo6, 42CrMo4 | Nyitott die kovácsolás, erős ideges | Ultrahangos vizsgálat, mechanikai tulajdonságok, koncentricitás |
| Torony karima | S355NL, 42CrMo4 | Gyűrű gurulás | Ultrahangos vizsgálat, laposság, furathelyzet |
| Lengés és dőlésszögű csapágygyűrű | 42CrMo4 és csapágyacél változatok | Gyűrű gurulás | Ultrahangos teszt, keménység, versenypálya tolerancia |
A gyűrű gördülési kapacitása gyakran az igazi korlát
A gyűrűs fogaskerekeket, a toronyperemeket és a csapágygyűrűket radiális axiális gyűrűhengerléssel, nem pedig nyitott kovácsolással állítják elő, mert a hengerlés olyan kerületi szemcseáramlást hoz létre, amely sokkal jobban ellenáll a karikafeszültségnek, mint egy lemezből megmunkált vagy tömbből kivágott alkatrész.
A gyűrű gördülési kapacitását mérhető határértékek határozzák meg:
- Maximális külső átmérő, általában 1-1,5 m közepes méretű malmok esetében, ennél sokkal kisebb szállítói körrel.
- Maximális gyűrűmagasság és falvastagság, amely meghatározza, hogy a hajtómű gyűrűs fogaskerekes nyersdarabja egy sorozatban hengerelhető-e.
- Minimális furatátmérő és falvastagság arány, amely alatt a gyűrű elveszti stabilitását a hengerlés során.
Az árajánlatokat összehasonlító vásárlónak ezt a három számot írásban kell kérnie. Az ezeket figyelmen kívül hagyó árajánlat gyakran alvállalkozásba adható árajánlat, amely egy szintet ad az ellátási lánchoz, és egy újabb pontot, ahol a nyomon követhetőség megromolhat.
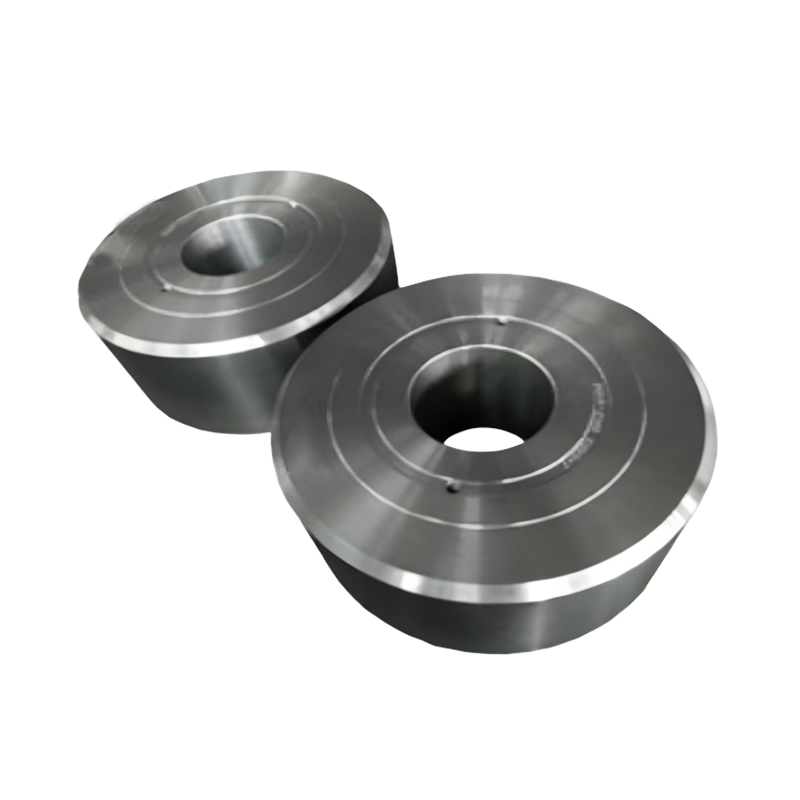
 5MW–10MW szélturbina gyűrűs fogaskerekes kovácsolások Gyűrűs fogaskerék forgings for 5–10 MW wind planetary systems, ring-rolled and carburized-quenched with precision-ground teeth for high-power loads. Termék megtekintése →
Mit kell ellenőrizni a rendelés feladása előtt
- Kovácsoló berendezés alkatrészsúlyhoz és borítékhoz igazítva, kalapáccsal vagy préselési tonnatartalommal.
- Hőkezelő kemencék dokumentált terhelési diagramokkal és kioltási képességgel az érintett szelvényvastagsághoz.
- Házon belüli ultrahangos és felületi vizsgálat képzett kezelőkkel és referenciablokkokkal.
- Nyomon követhetőség a hőszámtól a kész alkatrészig, beleértve az alvállalkozói tevékenységet is.
- Megmunkálási képesség, ha durva kovácsolás helyett kész alkatrészekre van szükség.
- Az első cikk dokumentációja egy hasonló projektből, nem egy általános prospektus.
- Átfutási idő, amely magában foglalja a hőkezelést és a tesztelést, nem csak a kovácsolási órákat.
- Megállapodott kereskedelmi feltételek az átdolgozásra és a nem megfelelőségre vonatkozóan, az első melegítés megolvasztása előtt rendezve.
Ahol a költségek és a kockázatok összpontosulnak
A hőkezelés a leggyakoribb selejtforrás a nagy sebességváltó-kovácsolásoknál. Az oltási repedés, az elégtelen tokmélység, a túlzott torzulás és a keménységingadozás egy nagy gyűrű körül mind azután jelentkezik, hogy az anyag- és megmunkálási költségek nagy részét lekötötték. A torzítás különösen drága a gyűrűs fogaskerekeken, mert az alkatrészt hőkezelés után újra kell forgácsolni, és a ráhagyást előre meg kell tervezni, mint utólag korrigálni. Áttekintés fém hőkezelésének alapjai a beszállítóval való kapcsolattartás egy gyors módja annak, hogy tesztelje, hogy a folyamat érthető-e, vagy csak azt állítják.
A tesztelés a második koncentrációs pont. A két tonnás bolygószállító ultrahangos vizsgálata időt vesz igénybe, képzett kezelőt igényel, és feljegyzést készít, amelyet az ügyfél mérnöki csapata évekkel később ellenőrizhet. Azok a beszállítók, akik az ellenőrzést formalitásként kezelik, inkább szállítási, semmint minőségi problémaként jelennek meg, ami megnehezíti az árajánlattétel során észlelhetőségüket.
Hogyan támogatja az ACE csoport a szélhajtómű programokat?
ACE Group integrált nehézgyártási láncot működtet, amely magában foglalja a kovácsolást, a hőkezelést, a precíziós megmunkálást, a hegesztett szerkezeteket és a nagy teherbírású festést, egy termékpalettával, amely már magában foglalja a szél-, víz- és nukleáris alkalmazásokhoz használt villamosenergia-termelő kovácsolásokat. Az alapvető gyártóbázis, a Jiangsu ACE Energy Technology 2025 novemberében kezdte meg a termelést egy 55 hektáros területen, több mint 50 018 négyzetméter beépített területtel.
A szélhajtómű-munkákhoz kapcsolódó felszerelések közé tartoznak a 3 tonnás, 5 tonnás és 15 tonnás elektrohidraulikus kalapácsok, 1 m és 1,5 m-es függőleges gyűrűhengergépek, gáztüzelésű fűtőkemencék, hőkezelési ellenállású kemencék, hűtőtartályok, indukciós edzési berendezések és megmunkáló központok. Szél-alkalmazásokhoz a kínálat 3 MW-tól 10 MW-ig terjedő sebességváltó-alkatrészeket foglal magában, beleértve a bolygótartókat, az első, második és harmadik fokozatú bolygókerekes fogaskerekeket, napfogaskerekeket és első és második fokozatú gyűrűs fogaskerekeket, valamint a nem szabványos egyedi kovácsolt anyagokat és kész megmunkált alkatrészeket.
A szélturbinák kovácsolási piaca összességében nem szűkölködik a kapacitásban. Kevés a kapacitás a nagy, hőkezelt, tesztelt alkatrészekhez, amelyeket előre látható ütemezés szerint szállítanak. Azok a vevők, akik a megrendelés odaítélése előtt megerősítik a gyűrűs gördülési korlátokat, a hőkezelési képességet és az ellenőrzési kört, elkerülik a késedelem kockázatának nagy részét, és általában kevesebbet is fizetnek érte, mivel az átdolgozás és a gyorsított fuvarozás soha nem szerepel az eredeti árajánlaton.

Hírek
Üzenjen nekünk most!
-
Mobil terminál
-
Gyors linkek
Termékek Rólunk Felszerelés és kapacitás Minőség Hírek Lépjen kapcsolatba velünk -
Termékkategória
Elektromos energia kovácsolás Hajó- és kikötői gépek kovácsolása Bányászati és Kohászati Kovácsoltvas Élelmiszer- és takarmányipari gépek kovácsolása Petrolkémiai ipari kovácsolás Hegesztés gyártása TESTRE SZÁMÍTOTT BEFEJEZÉSI ALKATRÉSZEK -
Lépjen kapcsolatba velünk
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Gazdaságfejlesztési Park, Dafeng District, Yancheng City, Jiangsu, Kína
Szerzői jog © 2025 Yancheng ACE Machinery Co., Ltd. Minden jog fenntartva.
Kínai nyitott kovácsoltvas gyártó
egyedi precíziós kovácsolás szállítója